Сварка.
Классификация основных типов сварных швов.
Угловые или стыковые сварные швы по положению в пространстве подразделяются (согласно ГОСТ 11969–79) на:
Н, Л – нижнее и в лодочку, соответственно;
Пг – полугоризонтальные;
Г – горизонтальные;
Пв – полувертикальные;
В – вертикальные;
Пп – полупотолочные;
П – потолочные.
По протяженности (рис. 42) различают:
• швы сплошные;
• швы прерывистые (в шахматном порядке, цепные швы).
По отношению к направлению действующих усилий (рис 42б) различают:
• швы продольные;
• швы поперечные;
• комбинированные швы;
• косые швы.
По форме наружной поверхности (рис. 43) стыковые швы могут быть выполнены:
• нормальными (плоскими);
• выпуклыми или вогнутыми.
Выпуклые швы лучше работают при статических нагрузках, а плоские (нормальные) и вогнутые лучше работают при знакопеременных и динамических нагрузках, т. к. нет резкого перехода от основного металла к сварному шву.
По условиям работы сварного узла при эксплуатации изделия сварные швы подразделяют на рабочие, непосредственно несущие нагрузку, и на соединительные (связующие) швы. Связующие швы иногда называют нерабочими швами. Они служат для скрепления частей или деталей. Например, «прихватки» – связующие короткие швы для скрепления деталей перед сваркой.
На чертежах сварные швы в соответствии с ГОСТом 2.312–84 обозначают основными линиями с видимой стороны и штриховыми – с невидимой стороны. К ним подходит односторонняя стрелка с полкой, над которой пишут условное обозначение шва:
1 – место специального знака:
– шов замкнутый, контурный;
– шов монтажный;
– шов контурный, незамкнутый и т. п.;
2 – место стандарта (ГОСТа) – см. табл. 4;
3 – буквенно-цифровое обозначение сварного шва – см. табл. 4;
4 – условное обозначение способа сварки:
А – автоматическая сварка;
П – механизированная сварка;
У – сварка в углекислом газе;
И – сварка в инертном газе; сварка дуговая и ручная не обозначаются;
5 – условный знак профиля шва и его катет (для угловых швов);
6 – длина и расположение участков прерывистых швов.
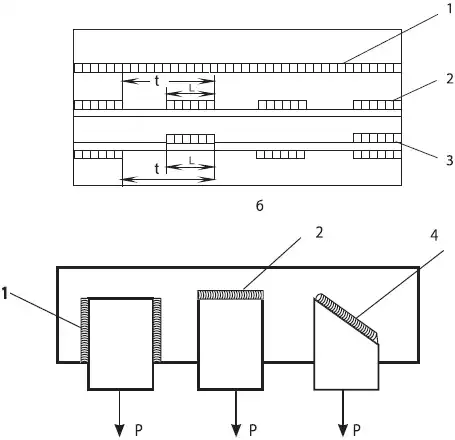
Рис. 42.
Классификация сварных швов:
по протяженности (а):
1 – сплошной; 2 – цепной; 3 – шахматный;
по направлению действующих усилий (б):
1 – продольный; 2 – поперечный; 3 – комбинированный
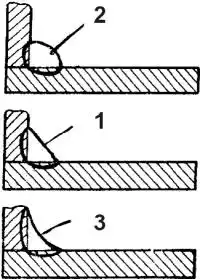
Рис. 43.
Классификация сварных швов по форме наружной поверхности:
1 – нормальный шов; 2 – выпуклый шов; 3 – вогнутый шов

Рис. 44. Обозначение позиций сварного шва по ГОСТу 2.312–84.
Пример обозначения сварного таврового соединения ТЧ, выполненного углекислотным полуавтоматом, для монтажных целей, с незамкнутым контуром и длиной катета шва 4 мм, длина провара 50 мм, шаг сварки 150 мм, изображен на рис. 45.

Рис. 45. Пример обозначения сварочного шва по ГОСТу 2.312–84
- 1.
- 2.
- 3.
- 4.
- 5.
- 6.
- 7.
- 8.
- 9.
- 10.
- 11.
- 12.
- 13.
- 14.
- 15.
- 16.
- 17.
- 18.
- 19.
- 20.
- 21.
- 22.
- 23.
- 24.
- 25.
- 26.
- 27.
- 28.
- 29.
- 30.
- 31.
- 32.
- 33.
- 34.
- 35.
- 36.
- 37.
- 38.
- 39.
- 40.
- 41.
- 42.
- 43.
- 44.
- 45.
- 46.
- 47.
- 48.
- 49.
- 50.
- 51.
- 52.
- 53.
- 54.
- 55.
- 56.
- 57.
- 58.
- 59.
- 60.
- 61.
- 62.
- 63.
- 64.
- 65.
- 66.
- 67.
- 68.
- 69.
- 70.
- 71.
- 72.
- 73.
- 74.
- 75.
- 76.
- 77.
- 78.
- 79.
- 80.
- 81.
- 82.
- 83.
- 84.
- 85.
- 86.
- 87.
- 88.
- 89.
- 90.
- 91.
- 92.
- 93.
- 94.
- 95.
- 96.
- 97.
- 98.
- 99.
- 100.
- 101.
- 102.
- 103.
- 104.
- 105.
- 106.
- 107.
- 108.
- 109.
- 110.
- 111.
- 112.
- 113.
- 114.
- 115.
- 116.
- 117.
- 118.
- 119.
- 120.
- 121.
- 122.
- 123.
- 124.
- 125.
- 126.
- 127.
- 128.
- 129.
- 130.
- 131.
- 132.
- 133.
- 134.
- 135.
- 136.
- 137.
- 138.
- 139.
- 140.
- 141.
- 142.
- 143.
- 144.
- 145.
- 146.
- 147.
- 148.
- 149.
- 150.
- 151.
- 152.
- 153.
- 154.
- 155.
- 156.
- 157.
- 158.
- 159.
- 160.
- 161.
- 162.
- 163.
- 164.
- 165.
- 166.
- 167.
- 168.
- 169.
- 170.
- 171.
- 172.
- 173.
- 174.
- 175.
- 176.
- 177.
- 178.
- 179.
- 180.
- 181.
- 182.
- 183.
- 184.
- 185.
- 186.
- 187.
- 188.
- 189.
- 190.
- 191.
- 192.