Сварка.
Глава 11. Оборудование для проведения газовой сварки.
Оборудование и аппаратура для проведения газовой сварки.
Газовой сваркой называется сварка плавлением, при которой нагрев кромок соединяемых частей и присадочного материала производится теплотой сгорания горючих газов в кислороде. Классифицируется газовая сварка по виду применяемого горючего газа (ацетилено-кислородная, керосино-кислородная, бензино-кислородная, пропанобутано-кислородная и др.). Широкое применение получили газовые сварки ацетиленокислородная и пропанобутано-кислородная.
Для производства работ сварочные посты должны иметь следующее оборудование и инвентарь (рис. 71):
• ацетиленовый генератор или баллон с горючим газом;
• кислородный баллон;
• редукторы (кислородный и для горючего газа);
• сварочная горелка с набором сменных наконечников;
• шланги для подачи горючего газа и кислорода в горелку;
• сварочный стол;
• приспособления для сборки изделий под сварку;
• комплект инструментов.

Рис. 71. Оборудование поста для газовой сварки: 1 – горелка; 2 – шланг для подвода ацетилена; 3 – шланг для подвода кислорода; 4 – ацетиленовый баллон; 5 – ацетиленовый редуктор; 6 – кислородный редуктор; 7 – кислородный вентиль; 8 – кислородный баллон
Ацетиленовым генератором называется аппарат, предназначенный для получения ацетилена при взаимодействии карбида кальция с водой.
Ацетиленовые генераторы различают по следующим признакам:
1. По давлению получаемого ацетилена – генераторы низкого давления – до 0,02 МПа и среднего давления – 0,01–0,15 МПа.
2. По производительности – генераторы дают 0,3–640 м3/ч ацетилена (чаще применяют генераторы производительностью 1,25 м3/ч).
3. По способу установки – передвижные и стационарные.
4. По принципу взаимодействия карбида кальция с водой – работающие по принципам «карбид в воду» (КВ), «вода в карбид» (ВК), «вытеснение воды» (ВВ), комбинированные (рис. 72).

Рис. 72. Схемы ацетиленовых генераторов:
а – «карбид в воду»; б – «вода в карбид»; в – «вытеснение»; г, д – комбинированные системы; 1– бункер или барабан с карбидом кальция; 2 – реторта; 3 – система подачи воды; 4 – газосборник; 5 – спуск газа; 6 – отбор газа
Принцип КВ предусматривает периодическую подачу в воду карбида кальция. При этом достигается наибольший выход ацетилена – до 95 %.
Принцип ВК осуществляется периодической подачей порций воды в загрузочное устройство, куда заранее насыпается карбид кальция.
Комбинированный принцип предусматривает периодическое соприкосновение и взаимодействие карбида кальция с водой. Применяют два варианта: «вытеснение воды» (для разобщения воды и карбида кальция) и «погружение карбида» (для получения контакта воды с карбидом кальция). Этот принцип осуществляется автоматически и широко используется в передвижных генераторах, но по сравнению с другими дает наименьший выход ацетилена.
Принцип ВВ предусматривает разложение карбида кальция при соприкосновении его с водой в зависимости от уровня воды, находящейся в реакционном пространстве и вытесняемой образующимся газом. Все ацетиленовые генераторы, независимо от их системы, имеют следующие основные части: газообразователь, газосборник, предохранительный затвор, автоматическую регулировку вырабатываемого ацетилена в зависимости от его потребления.
Рассмотрим принцип работы однопостового передвижного морозоустойчивого ацетиленового генератора низкого давления типа АНВ–1,25, работающего по принципу «вода на карбид» в сочетании с процессом «вытеснения воды». Производительность этого генератора составляет 1,25 м3/ч, максимальное давление равно 0,01 МПа.
Цилиндрический корпус генератора разделен горизонтальной перегородкой на две части: водосборник и газосборник. В нижнюю часть газосборника вварена реторта, в которую вставляется загрузочная корзина с карбидом. Реторта плотно закрывается крышкой на резиновой прокладке. Через верхнюю открытую часть корпуса генератор заполняется водой до отметки уровня. При открывании крана вода из корпуса поступает в реторту и взаимодействует с карбидом. Выделяющийся ацетилен собирается под перегородкой в газосборнике и затем через осушитель и водяной затвор поступает в сварочную горелку или резак. При установившемся режиме давление ацетилена сохраняется почти постоянным.
При уменьшении расхода газа давление в газосборнике повышается и часть воды вытесняется из реторты в конусообразный сосуд-вытеснитель. Уровень воды в корпусе опускается ниже уровня крана для подачи воды и ее поступление в реторту прекращается, газовыделение замедляется.
По мере расходования ацетилена давление понижается, уровень воды в корпусе повышается и вода снова поступает в реторту. Так автоматически регулируются процесс взаимодействия карбида с водой и выделение ацетилена в зависимости от его расхода.
В зимних условиях при температуре до –25 °C генератор работает нормально, так как его водоподающая система расположена внутри корпуса, где вода нагревается теплотой реакции взаимодействия воды с карбидом кальция. Водяной затвор устанавливается также внутри корпуса в циркуляционной трубе.
Летом водяной затвор монтируется на корпусе генератора снаружи. Осушитель на зиму заправляется в нижней половине, как обычно, коксом, а в верхней – карбидом. Генераторы типов АНВ–1,25–68 и АНВ–1,25–73 отличаются конструкцией загрузочной корзины и расположением крана подачи воды.
Стационарные ацетиленовые генераторы типа ГРК–10–68 производительностью 10 м3/ч и рабочим давлением 0,07 МПа, а также генераторы АСК–1–67, АСК–3–74 и АСК–4–74 служат для питания ацетиленом нескольких сварочных постов. Каждый пост должен быть обязательно оборудован предохранительным затвором. Ацетилен поставляется к сварочному посту либо по трубопроводу, либо в ацетиленовых баллонах вместимостью 40 л, в которых при максимальном давлении 1,9 МПа содержится около 5,5 м3 ацетилена.
Для обеспечения безопасного хранения и транспортирования ацетилена баллон заполняют пористым активированным углем, а для увеличения количества ацетилена в баллоне активированную пористую массу пропитывают растворителем – ацетоном (один объем ацетона растворяет 23 объема ацетилена). Баллон окрашен в белый цвет и на нем сделана надпись «Ацетилен».
Предохранительными затворами называются устройства, предохраняющие ацетиленовые генераторы и газопроводы от попадания в них взрывной волны при обратных ударах пламени из сварочной горелки или резака.
Обратным ударом называют воспламенение горючей смеси в каналах горелки или резака и распространение пламени по шлангу для подачи горючего газа. При отсутствии предохранительного затвора пламя может попасть в ацетиленовый генератор и вызвать его взрыв. Обратный удар может произойти, если скорость истечения горючей смеси станет меньше ее сгорания, а также от перегрева и засорения мундштука горелки.
Предохранительные затворы бывают жидкостные и сухие. Жидкостные заливают водой, сухие заполняют мелкопористой металло-керамической массой. Затворы классифицируют:
1. По пропускной способности – 0,8; 1,25; 2,0; 3,2 м3/ч.
2. По предельному давлению – низкое давление, когда предельное давление ацетилена не превышает 10 кПа, среднее давление – 70 и высокое давление – 150 кПа. Предохранительные затворы устанавливают между ацетиленовым генератором или ацетиленопроводом при многопостовом питании от стационарных генераторов и горелкой или резаком.
Принцип действия водяного затвора следующий (рис. 73):
• корпус 3 затвора заполняется водой до уровня контрольного крана КК;
• ацетилен поступает по трубке 1, проходит через обратный клапан 2 в нижней части корпуса;
• в верхнюю часть корпуса газ поступает через отражатель 4;
• ацетилен отводится к месту потребления через расходный кран РК. В верхней части корпуса есть трубка, закрытая мембраной 5 из алюминиевой фольги. При обратном ударе мембрана разрывается и взрывная смесь выходит наружу;
• давление взрыва через воду 6 передается на клапан 2, который закрывает подвод газа от генератора. После выхода взрывной смеси мембрану надо заменить.
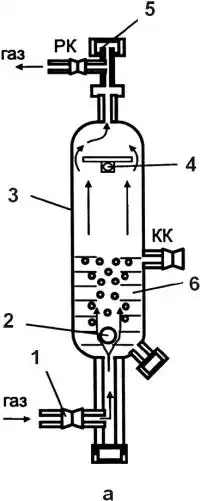
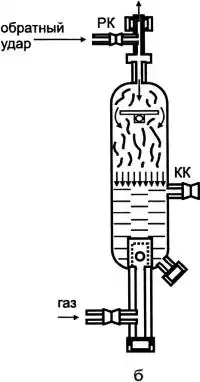
Рис. 73. Схема водного затвора:
а – при нормальной работе; б – при обратном ударе
Сухие предохранительные затворы (ЗСУ–1) обладают рядом преимуществ: имеют меньшие размеры, массу, практически не требуют ежедневного ухода и контроля, не увлажняют газ и позволяют работать при отрицательных температурах окружающего воздуха. Их можно устанавливать в любом положении. Кислород подается к посту сварки либо от кислородной рампы, либо от кислородного баллона вместимостью 40 л, в котором при максимальном давлении 15,0 МПа содержится 6 м3 кислорода. Баллон окрашен в голубой цвет и имеет черную надпись «Кислород».
Баллон для газов (горючего и кислорода) изготовляют из стальных бесшовных труб. Он представляет собой цилиндрический сосуд с выпуклым днищем и узкой горловиной. Для придания баллону устойчивости в рабочем (вертикальном) положении на его нижнюю часть напрессован башмак с квадратным основанием. Горловина баллона имеет конусное отверстие с резьбой, куда ввертывается запорный вентиль – устройство, позволяющее наполнять баллон газом и регулировать его расход.
Для различных газов принята определенная конструкция вентиля. Различная резьба хвостовика исключает возможность установки на баллон не соответствующего ему вентиля. Вентиль кислородного баллона изготовляют из латуни, так как она обладает высокой коррозионной стойкостью в среде кислорода. Вентиль ацетиленового баллона изготовляют из стали, так как сплавы меди, содержащие более 70 % меди, при контакте с ацетиленом образуют взрывоопасную ацетиленовую медь. На горловину баллона плотно насажено кольцо с наружной резьбой для навинчивания предохранительного колпака. Вентиль кислородного баллона используется также для баллонов с азотом, аргоном и углекислым газом. Редукторы служат для понижения давления газа, поступающего из баллона, до рабочего давления газа (подаваемого через шланг в горелку) и для поддержания давления постоянным в процессе сварки. Применяются различные типы редукторов.
Рассмотрим принцип действия однокамерного редуктора. Газ из баллона проходит в камеру высокого давления. При нерабочем положении частей редуктора проход газа из камеры высокого давления в камеру низкого давления закрыт клапаном. При ввертывании регулировочного винта в крышку корпуса пружина-штифт открывает клапан, соединяя камеру высокого давления с камерой низкого давления. Газ поступает до тех пор, пока давление его на мембрану не уравновесит усилие нажимной пружины. В этом положении расход и поступление газа будут равны.
Если расход газа уменьшается, то давление в камере повышается, клапан закроет отверстие и поступление газа в камеру прекратится. При увеличении расхода газа давление в камере понижается, мембрана отжимает клапан от седла, и тем самым увеличивается поступление газа из баллона. Так автоматически поддерживается постоянное давление газа, подаваемого в горелку.
Кислородный баллонный редуктор типа ДКП–1–65 предназначен для питания газом одного поста. Наибольшее допустимое давление газа на входе в редуктор – 20 МПа, наименьшее 3 МПа. Рабочее давление – 0,1–1,5 МПа. При наибольшем рабочем давлении расход газа составляет 60 м3/ч, а при наименьшем – 7,5 м3/ч.
Редуктор окрашен в голубой цвет и крепится к баллону с помощью накидной гайки. В настоящее время выпускают более совершенные редукторы типа ДКП–2–78 с той же технической характеристикой. Ацетиленовый балонный редуктор типа ДАП–1–65 рассчитан на наибольшее давление на входе 3 МПа. Расход газа при наибольшем рабочем давлении 0,12 МПа составляет 5 м3/ч, а при наименьшем рабочем давлении 0,01 МПа – 3 м3/ч. Редуктор окрашен в белый цвет и крепится на баллоне с помощью хомутика.
Шланги (рукава) для кислорода и ацетилена стандартизованы. Предусмотрено три типа шлангов:
1) для подачи ацетилена при рабочем давлении не более 0,6 МПа;
2) для жидкого топлива (бензин, керосин) при рабочем давлении не более 0,6 МПа;
3) для подачи кислорода при рабочем давлении не более 1,5 МПа.
Рукава состоят из внутреннего резинового слоя (камеры), нитяной оплетки и наружного резинового слоя. Наружный слой ацетиленовых рукавов – красного цвета, рукавов для жидкого топлива – желтого, кислородных – синего. Длина шланга при работе от баллона должна быть не менее 8 м, а при работе от генератора – не менее 10 м; наибольшая допустимая длина – 40 м.
Крепление рукавов на ниппелях горелок и между собой осуществляется специальными хомутиками или мягкой отожженной проволокой.
Сварочная горелка предназначена для смешивания горючего газа или паров горючей жидкости с кислородом и получения устойчивого сварочного пламени требуемой мощности.
Горелки классифицируются (рис. 74):
1. По способу подачи горючего в смесительную камеру – инжекторные и безинжекторные.
2. По назначению – универсальные (для сварки, наплавки, пайки, подогрева и других работ) и специализированные.
3. По роду применяемого горючего.
4. По числу рабочего пламени – однопламенные и многопламенные.
5. По мощности, определяемой расходом ацетилена (л/ч): микромощности (5–60), малой (25–700), средней (50–2500) и большой мощности (2500–7000).
6. По способу применения – ручные и машинные.

Рис. 74. Схемы ацетиленовых горелок:
а – инжекторная; б – безынжекторная; 1 – ствол; 2 – инжектор; 3 – смесительная камера; 4 – мундштук; 5, 6, 7 – вентили; 8 – подводящие трубки
Большое распространение получили ацетиленокислородные инжекторные горелки. Они работают по принципу подсоса горючего газа, давление которого может быть ниже 0,01 МПа, т. е. ниже минимальных давлений, установленных для подвижных ацетиленовых генераторов.
Давление кислорода должно быть в пределах 0,15–0,5 МПа. Безынжекторные горелки работают на горючем газе и кислороде, поступающих в смесительную камеру под одинаковым давлением в пределах 0,01–0,1 МПа, т. е. требуют питания горючим среднего давления. Для нормальной работы такой горелки в систему питания включают регулятор, обеспечивающий равенство рабочих давлений кислорода и горючего газа.
Принцип действия ацетиленокислородной инжекторной горелки следующий. По шлангу и трубке к вентилю и через него в инжектор поступает кислород. Вытекая с большой скоростью из инжектора в смесительную камеру, струя кислорода создает разрежение, вызывающее подсос ацетилена. Ацетилен поступает по шлангу к соединительному ниппелю, а затем через корпус горелки и вентиль в смесительную камеру, где образует с кислородом горючую смесь. Полученная смесь по трубке наконечника поступает в мундштук и, выходя в атмосферу, при сгорании образует сварочное пламя.
Горелка состоит из ствола и комплекта сменных наконечников, присоединяемых к стволу накидной гайкой. Каждый наконечник обеспечивает соответствующую мощность пламени. Предусмотрены четыре типа горелок.
Горелки Г1 микромощности – для сварки металлов толщиной 0,1–0,5 мм.
Горелки Г2 малой мощности применяют для сварки тонкостенных изделий (0,2–7 мм) и комплектуются наконечниками №№ 0–4.
Горелки ГЗ средней мощности служат для сварки металла толщиной 0,5–30 мм. В комплект горелки входят ствол и семь наконечников №№ 0–7.
Горелки ГЧ большой мощности предназначены для сварочных работ и огневой обработки изделий больших толщин (наконечники № 8 и № 9).
Для использования заменителей ацетилена применяется горелка марки ГС–4А–67П, представляющая собой горелку ГС–4 с сетчатым наконечником. Сетчатые наконечники позволяют использовать в качестве горючего пропан-бутановые смеси, природный газ и другие заменители ацетилена. Кроме того, применяются пропан-бутановые горелки ГЗУ–2–62–1, односопловые наконечники которых имеют подогреватели и подогревающие камеры, и горелки марки ГЗУ–2–62–П, имеющие сетчатые наконечники без подогревающих устройств. Наконечники этих горелок крепятся на стволе горелок ГС–3.
Для малой мощности используют горелки марки ГЗМ–2–62М с односопловым наконечником меньших размеров и подогревающим устройством. Наконечники крепятся на стволе горелок ГС–2.
Газы для проведения сварки и резки металлов.
Кислород при газовой сварке способствует интенсивному горению горючих газов и получению высокотемпературного пламени. При горении газов в воздухе температура пламени значительно ниже, чем при горении в кислороде. При газовой сварке применяют газообразный технический кислород трех сортов.
Первый сорт характеризуется чистотой не ниже 99,7 % по объёму, второй сорт – не ниже 99,5 %, а третий сорт – не ниже 99,2 %. Технический кислород содержит примеси, состоящие из азота и аргона. Следует учесть важное значение чистоты кислорода при сварке и резке металла. Снижение чистоты кислорода на 1 % не только ухудшает качество сварного шва, но и требует увеличения расхода кислорода на 1,5 %.
Кислород при атмосферном давлении и нормальной температуре представляет собой газ без цвета и запаха с плотностью 1,43 кг/м3. Его получают из воздуха методом низкотемпературной ректификации, основанным на разности температур кипения основных составляющих воздуха – азота (–195,8 °C) и кислорода (–182,9 °C). Воздух переводят в жидкое состояние и затем постепенным повышением температуры испаряют азот (78 %). Оставшийся кислород (21 %) очищают многократным процессом ректификации.
Ацетилен в газосварочном производстве получил наибольшее распространение благодаря важным для сварки качествам – высокой температуре пламени, большой теплоте сгорания. Он представляет собой химическое соединение углерода с водородом (С2Н2). Это бесцветный газ с характерным запахом, обусловленным наличием примесей – сероводорода, фтористого водорода и др. Ацетилен взрывоопасен при следующих условиях: нагревании до 480–500 °C, давлении 0,14–0,6 МПа, наличии 2,3–80,7 % ацетилена в смеси с воздухом, наличии 2,8–93 % ацетилена в смеси с кислородом.
Ацетилен получают при взаимодействии карбида кальция с водой по реакции:
СаС2 + 3Н2О = С2Н2 + Ca(OH)2.карбид кальция получают путем сплавления в электропечах кокса и обожженной извести:
СаО + 3С = СаС2 + СО.Карбид кальция очень активно вступает в реакцию с водой, реагируя даже с парами воды, насыщающими воздух. Поэтому его хранят и транспортируют в герметически закрытых стальных барабанах, содержащих 50–130 кг карбида. Из 1 кг карбида кальция в зависимости от сорта и грануляции получают 235–280 л ацетилена. Следует иметь в виду, что мелкий и пылеобразный карбид кальция применять запрещается – он взрывоопасен. Для взаимодействия 1 кг карбида кальция теоретически необходимо 0,56 л воды, практически берут 7–20 л воды для обеспечения охлаждения ацетилена и безопасной работы генератора.
Водород – газ без цвета и запаха. В смеси с кислородом или воздухом он образует взрывчатую смесь (гремучий газ), поэтому требует строгого соблюдения правил техники безопасности.
Водород хранится и транспортируется в стальных баллонах при максимальном давлении 15 МПа. Получают его электролизом воды или в специальных водородных генераторах путем воздействия серной кислотой на железную стружку или цинк.
Пиролизный газ – смесь газообразных продуктов термического разложения нефти, нефтепродуктов или мазута. Содержит вредные сернистые соединения, вызывающие коррозию мундштуков горелок и резаков, поэтому требует тщательной очистки.
Нефтяной газ – смесь горючих газов, являющихся побочным продуктом нефтеперерабатывающих заводов. Его применяют для сварки, резки и пайки сталей толщиной до 3 мм и сварки цветных металлов.
Природный газ получают из газовых месторождений. Он состоит в основном из метана (93–99 %).
Пропанабутановую смесь получают при добыче и переработке естественных нефтяных газов и нефти. Хранят и транспортируют в сжиженном состоянии в баллонах вместимостью 40 и 55 л под давлением 1,6–1,7 МПа. Жидкой смесью заполняют только половину баллона, так как при нагреве значительное повышение давления может привести к взрыву.
Бензин и керосин используют при газопламенной обработке в виде паров. Для этой цели горелки и резаки имеют специальные испарители, которые нагреваются от вспомогательного пламени или электрическим током.
Сварочное пламя.
Газовым или сварочным пламенем называется основной источник теплоты при сварке и других процессах газопламенной обработки. Сварочное пламя образуется при сгорании смеси горючего газа или паров горючей жидкости с кислородом.
Свойства сварочного пламени зависят от того, какое горючее подается в горелку и при каком соотношении кислорода и горючего создается газовая смесь. Изменяя количество подаваемого в горелку кислорода и горючего газа, можно получить нормальное, окислительное или науглероживающее сварочное пламя.
Нормальное или восстановительное пламя должно получаться при объемном отношении количества кислорода к ацетилену 1:1. Практически вследствие загрязненности кислорода нормальное пламя получается при несколько большем количестве кислорода, т. е. при 1,1:1,3. Нормальное пламя способствует раскислению металла сварочной ванны и получению качественного сварного шва. Поэтому большинство металлов и сплавов сваривают нормальным пламенем. Нормальное ацетиленокислородное пламя состоит из трех зон: ядра, восстановительной зоны и факела (рис. 75).
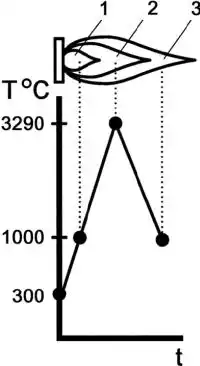
Рис. 75.
Схема нормального ацетиленокислородного пламени и распределения температур:
1 – ядро; 2 – восстановительная зона; 3 – факел
Форма ядра – конус с закругленной вершиной, имеющей светящуюся оболочку. Ядро состоит из продуктов распада ацетилена с выделившимися раскаленными частицами углерода, которые сгорают в наружном слое оболочки. Длина ядра зависит от скорости истечения горючей смеси из мундштука горелки. Чем больше давление газовой смеси, тем больше скорость истечения, тем длиннее ядро пламени.
Восстановительная зона по своему темному цвету заметно отличается от ядра. Она состоит в основном из оксида углерода и водорода, получающихся в результате частичного сгорания ацетилена. В этой зоне создается наивысшая температура пламени – 3000 °C на расстоянии 3–5 мм от конца ядра. Этой частью пламени производят нагревание и расплавление свариваемого металла. Находящиеся в этой зоне частицы оксида углерода и водорода могут восстанавливать образующиеся оксиды металлов.
Факел располагается за восстановительной зоной и состоит из углекислого газа и паров воды, которые получаются в результате сгорания оксида углерода и водорода, поступающих из восстановительной зоны. Сгорание происходит за счет кислорода, содержащегося в окружающем воздухе. Зона факела содержит также азот, попадающий из воздуха.
Окислительное пламя получается при избытке кислорода. Ядро такого пламени значительно короче по длине, с недостаточно резким очертанием и более бледной окраской. Восстановительная зона и факел пламени также сокращаются по длине. Пламя имеет синевато-фиолетовую окраску. Температура пламени несколько выше нормальной. Однако таким пламенем сваривать стали нельзя, так как наличие в пламени избыточного кислорода приводит к окислению расплавленного металла шва и он получается хрупким и пористым.
Науглероживающее пламя получается при избытке ацетилена. Ядро такого пламени теряет резкость своего очертания, и на его вершине появляется зеленоватый ореол, свидетельствующий о наличии избыточного ацетилена. Восстановительная зона значительно светлеет, а факел получает желтоватую окраску. Очертания зон теряют свою резкость. Избыточный ацетилен разлагается на углерод и водород. Углерод легко поглощается расплавленным металлом шва. Поэтому таким пламенем пользуются для науглероживания металла шва или восполнения выгорания углерода. Регулирование сварочного пламени производится по его форме и окраске. Важное значение имеет правильный выбор давления кислорода, его соответствие паспорту горелки и номеру наконечника. При высоком давлении кислорода смесь вытекает с большой скоростью, пламя отрывается от мундштука, происходит выдувание расплавленного металла из сварочной ванны.
При недостаточном давлении кислорода скорость истечения горючей смеси падает, пламя укорачивается и возникает опасность обратных ударов. Нормальное пламя можно получить из окислительного, постепенно увеличивая поступление ацетилена до образования яркого и четкого ядра пламени. Можно отрегулировать нормальное пламя и из науглероживающего, убавляя подачу ацетилена до исчезновения зеленоватого ореола у вершины ядра пламени. Характер пламени выбирают в зависимости от свариваемого металла. Например, при сварке чугуна и наплавке твердых сплавов применяют науглероживающее пламя, а при сварке латуни – окислительное.
Важным показателем сварочного пламени является тепловая мощность. Мощность пламени принято определять расходом ацетилена (л/ч), а удельной мощностью пламени называют часовой расход ацетилена в литрах, приходящийся на 1 мм толщины свариваемого металла. Мощность пламени зависит от толщины свариваемого металла и его теплопроводности. Например, при сварке углеродистых и низколегированных сталей, чугуна, сплавов меди и алюминия удельная мощность пламени составляет 80–150 л/(ч×мм), а при сварке меди, обладающей высокой теплопроводностью, удельную мощность выбирают в пределах 150–220 л/(ч×мм).
Техника газовой сварки.
Качество сварного соединения зависит от правильного выбора режима и техники выполнения сварки. При сварке деталей из листового металла толщиной до 2 мм сварка ведется без присадочного материала за счет расплавления предварительно отбортованных кромок.
Метод газовой сварки прост, универсален, не требует дорогостоящего оборудования и используется в заводских или цеховых условиях, а также при строительно-монтажных и ремонтных работах на любых производствах. При ручной сварке пламя горелки направляют на свариваемые кромки так, чтобы они находились в восстановительной зоне на расстоянии 2–6 мм от конца ядра. Конец присадочной проволоки держат в восстановительной зоне или в сварочной ванне.
Положением горелки называется угол наклона мундштука к поверхности свариваемого металла. Этот угол зависит от толщины соединяемых кромок изделия и теплопроводности металла (рис. 76).

Рис. 76.
Углы наклона мундштука горелки при сварке различных толщин (а) и способы перемещения мундштука горелки (б):
1 – с отрывом горелки; 2 – спиралеобразный; 3 – полумесяцем; 4 – волнистый
Чем толще металл и чем больше его теплопроводность, тем угол наклона мундштука горелки должен быть больше. Это способствует более концентрированному нагреву металла вследствие подведения большего количества теплоты. При сварке низкоуглеродистой стали вначале для быстрого и лучшего прогрева металла устанавливают наибольший угол наклона, затем в процессе сварки угол уменьшают до нормы, а в конце сварки постепенно уменьшают, чтобы лучше заполнить кратер и предупредить пережог металла.
Различают два основных способа газовой сварки: правый и левый.
При правом способе (рис. 77а) процесс сварки ведется слева направо. Горелка перемещается впереди присадочного прутка, а пламя направлено на формирующийся шов. Этим обеспечивается хорошая защита сварочной ванны от воздействия атмосферного воздуха и замедленное охлаждение сварного шва. Такой способ позволяет получать швы высокого качества.
При левом способе (рис. 77б) процесс сварки производится справа налево. Горелка перемещается за присадочным прутком, а пламя направляется на несваренные кромки и подогревает их, подготавливая к сварке.
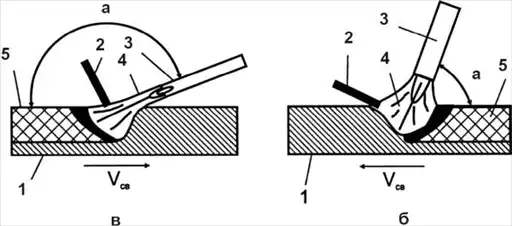
Рис. 77. Схема газовой сварки:
а – правым способом; б – левым способом; 1 – металл; 2 – присадочный пруток; 3 – горелка; 4 – пламя горелки; 5 – готовый шов
Правый способ применяют при сварке металла толщиной более 5 мм. Пламя горелки при этом способе ограничено с двух сторон кромками изделия, а спереди наплавленным валиком, что значительно уменьшает рассеивание теплоты и повышает степень его использования.
Однако при левом способе внешний вид шва лучшие, так как сварщик отчетливо видит шов, поэтому может получить его равномерную высоту и ширину. Все это особенно важно при сварке тонких листов. Поэтому тонкий металл сваривают левым способом. Кроме того, при левом способе пламя свободно растекается по поверхности металла, что снижает опасность его пережога.
Способ сварки также зависит от пространственного положения шва.
Нижние швы выполняют как левым, так и правым способом в зависимости от толщины металла.
Вертикальные швы при толщине металла до 2 мм рекомендуется сваривать правым способом сверху вниз и левым способом снизу вверх. При больших толщинах металла сварку следует выполнять способом двойного валика.
Горизонтальные швы выполняют правым способом – пламя горелки направляют на заваренный шов, а присадочный пруток вводят сверху в сварочную ванну, расположенную под некоторым углом к оси шва. Эти меры предупреждают вытекание расплавленного металла.
Потолочные швы легче сваривать правым способом, так как в этом случае газовый поток пламени направлен непосредственно на шов и тем самым препятствует вытеканию металла из сварочной ванны.
В процессе сварки мундштук горелки и присадочный пруток совершают одновременно два движения: одно – вдоль оси свариваемого шва и второе – колебательные движения поперек оси шва. При этом конец присадочного прутка движется в направлении, обратном движению мундштука.
Для получения сварного шва с высокими механическими свойствами необходимо хорошо подготовить свариваемые кромки, правильно подобрать мощность горелки, отрегулировать сварочное пламя, выбрать присадочный материал, установить положение горелки и направление перемещения ее по свариваемому шву.
Подготовка кромок заключается в очистке их от масла, окалины и других загрязнений, разделке под сварку и прихвате короткими швами. Свариваемые кромки очищают на ширину 20–30 мм с каждой стороны шва. Для этой цели можно использовать пламя сварочной горелки. При нагреве окалина отстает от металла, а краска и масло выгорают. Затем поверхность свариваемых деталей зачищают стальной щеткой до металлического блеска. При необходимости (например, при сварке алюминия) свариваемые кромки травят в кислоте, а затем промывают и сушат.
Разделка кромок под сварку зависит от типа сварного соединения, который, в свою очередь, зависит от взаимного расположения свариваемых деталей.
Стыковые соединения являются для газовой сварки наиболее распространенным типом соединений. Металлы толщиной до 2 мм сваривают встык с отбортовкой кромок без присадочного материала или встык без разделки и без зазора, но с присадочным материалом. Металл толщиной 2–5 мм сваривают встык без разделки кромок, но с зазором между ними. При сварке металла толщиной более 5 мм применяют V-образную или Х-образную разделку кромок. Угол скоса выбирают в пределах 70–90°, что обеспечивает хороший провар вершины шва.
Угловые соединения также часто применяются при сварке металлов малой толщины. Такие соединения сваривают без присадочного металла. Шов выполняется за счет расплавления кромок свариваемых деталей.
Нахлесточные и тавровые соединения допустимы только при сварке металла толщиной менее 3 мм, так как при больших толщинах металла неравномерный местный нагрев вызывает большие внутренние напряжения и деформации и даже трещины в шве и основном металле. Скос кромок производят ручным или пневматическим зубилом, а также на специальных кромкострогальных или фрезерных станках. Экономичным способом является ручная или механизированная кислородная резка, образующиеся при этом шлаки и окалину удаляют зубилом и металлической щеткой.
Сборка под сварку производится в специальных приспособлениях или на прихватках, обеспечивающих точность положения свариваемых деталей и зазора между кромками в течение всего процесса сварки. Длина прихваток, их число и расстояние между ними зависят от толщины металла, длины и конфигурации свариваемого шва. При сварке тонкого металла и коротких швах длина прихваток составляет 5–7 мм, а расстояние между прихватками около 70–100 мм. При сварке толстого металла и при швах значительной длины прихватки делаются длиной 20–30 мм, а расстояние между ними – 300–500 мм.
Основные параметры режима сварки выбирают в зависимости от свариваемого металла, его толщины и типа изделия. Определяют оптимальную мощность и вид пламени, марку и диаметр присадочной проволоки, способ и технику сварки. Швы накладывают однослойные и многослойные. При толщине металла до 6–8 мм применяют однослойные швы, до 10 мм – швы выполняют в два слоя, а при толщине металла 10 мм швы сваривают в три слоя и более.
Толщина слоя при многослойной сварке зависит от размеров шва, толщины металла и составляет 3–7 мм.
Перед наложением очередного слоя поверхность предыдущего слоя должна быть хорошо очищена металлической щеткой. Сварку производят поочередно короткими участками. При этом стыки валиков в слоях не должны совпадать. При многослойной сварке зона нагрева меньше, чем при однослойной. В процессе сварки при наплавке очередного слоя происходит отжиг нижележащих слоев. Кроме того, каждый слой можно подвергнуть проковке.
Все эти условия позволяют получить сварной шов высокого качества, что очень важно при сварке ответственных конструкций. Однако следует учесть, что производительность сварки снижается и при этом рекомендуется больше горючего газа.
Низкоуглеродистые стали сваривают газовой сваркой без особых затруднений. Сварка выполняется нормальным пламенем. Присадочным материалом служит сварочная проволока. Ответственные сварные узлы и конструкции из низкоуглеродистой стали выполняют применением низколегированной проволоки. Наилучшие результаты дают кремне-марганцовистая и марганцовистая проволоки марок Св–08ГА, Св–10Г2, Св–08ГС, Св–08Г2С. Они позволяют получить сварной шов с высокими механическими свойствами.
Среднеуглеродистые стали свариваются удовлетворительно, однако при сварке возможно образование в сварном шве и зоне термического влияния закалочных структур и трещин. Сварку выполняют слегка науглероживающим пламенем, так как даже при небольшом избытке в пламени кислорода происходит существенное выгорание углерода. Удельная мощность пламени должна быть в пределах 80–100 л/(чмм). Рекомендуется левый способ сварки, чтобы снизить перегрев металла. При толщине металла более 3 мм следует проводить предварительный общий подогрев детали до 250–300 °C или местный нагрев до 650–700 °C.
Присадочным материалом во время сварки служат марки сварочной проволоки, указанные для малоуглеродистой стали, и проволока марки Св–12ГС. При определении мощности пламени следует иметь в виду, что при сварке правым способом удельная мощность должна быть повышена на 20–25 %. Увеличение мощности пламени повышает производительность сварки, однако при этом возрастает опасность пережога металла.
Диаметр присадочной проволоки d (мм) при сварке металла толщиной до 15 мм левым способом определяют по формуле:
d = (s/2)+1где s – толщина свариваемой стали, мм.
При правом способе сварки диаметр проволоки берут равным половине толщины свариваемого металла. При сварке металла толщиной более 15 мм применяют проволоку диаметром 6–8 мм. После сварки можно рекомендовать проковку металла шва в горячем состоянии и затем нормализацию с температуры 800–900 °C. При этом металл приобретает достаточную пластичность и мелкозернистую структуру.
Сущность процесса кислородной резки.
Кислородная резка (рис. 78) основана на свойстве металлов и их сплавов сгорать в струе технически чистого кислорода.
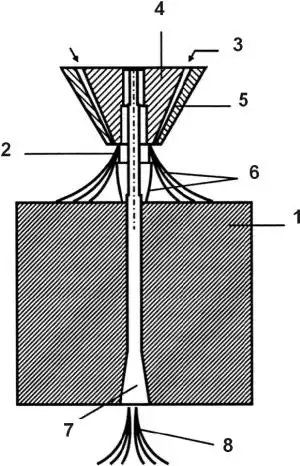
Рис. 78. Газокислородная резка:
1 – разрезаемый металл; 2 – струя режущего кислорода; 3 – горючая смесь; 4 – режущий мундштук; 5 – мундштук подогревающего пламени; 6 – подогревающее пламя; 7 – рез; 8 – шлаки
Резке поддаются металлы, удовлетворяющие следующим требованиям:
1. Температура плавления металла должна быть выше температуры воспламенения его в кислороде. Металл, не отвечающий этому требованию, плавится, а не сгорает. Например, низкоуглеродистая сталь имеет температуру плавления около 1500 °C, а воспламеняется в кислороде при температуре 1300–1350 °C. Увеличение содержания углерода в стали сопровождается понижением температуры плавления и повышением температуры воспламенения в кислороде. Поэтому резка стали с увеличением содержания углерода и примесей усложняется.
2. Температура плавления оксидов должна быть ниже температуры плавления самого металла, чтобы образующиеся оксиды легко выдувались и не препятствовали дальнейшему окислению и процессу резки. Например, при резке хромистых сталей образуются оксиды хрома с температурой плавления 2000 °C, а при резке алюминия – оксиды с температурой плавления около 2050 °C. Эти оксиды покрывают поверхность металла и препятствуют дальнейшему процессу резки.
3. Образующиеся при резке шлаки должны быть достаточно текучи и легко выдуваться из разреза. Тугоплавкие и вязкие шлаки будут препятствовать процессу резки.
4. Теплопроводность металла должна быть наименьшей, так как при высокой теплопроводности теплота, сообщаемая металлу, будет интенсивно отводиться от участка резки и подогреть металл до температуры воспламенения будет трудно.
5. Количество теплоты, выделяющейся при сгорании металла, должно быть возможно большим – она способствует нагреванию прилегающих участков металла и тем самым обеспечивает непрерывность процесса резки. Например, при резке низкоуглеродистой стали около 70 % общего количества теплоты выделяется от сгорания металла в струе кислорода и только 30 % составляет теплота от подогревающего пламени резака.
Различают два вида кислородной резки: разделительную и поверхностную.
Разделительная резка применяется для вырезки различного вида заготовок, раскроя листового металла, разделки кромок под сварку и других работ, связанных с разрезкой металла на части. Сущность процесса заключается в том, что металл вдоль линии разреза нагревают до температуры воспламенения его в кислороде, он сгорает в струе кислорода, а образующиеся оксиды выдуваются этой струей из места разреза.
Поверхностная резка (рис. 79) применяется для снятия поверхностного слоя металла, разделки каналов, удаления поверхностных дефектов и других работ. Резаки имеют большую длину и увеличенные сечения каналов для газов подогревающего пламени и режущего кислорода.

Рис. 79. Схема поверхностной резки:
1 – мундштук; 2 – шлак; 3 – канавка
Применяют два вида поверхностной резки – строжку и обточку. При строжке резак совершает возвратно-поступательное движение как строгальный резец. При обточке резак работает как токарный резец. Наклон мундштука резака к поверхности металла в начале реза составляет 70–80°. После начала горения угол наклона плавно уменьшают до 15–20°. Уменьшение угла наклона увеличивает ширину и уменьшает глубину строжки.
Оборудование для кислородной резки.
Резаки классифицируют:
• по назначению – универсальные и специальные;
• по принципу смешения газов – инжекторные и безынжекторные;
• по виду резки – для разделительной и поверхностной резки;
• по применению – для ручной и машинной резки.
Широкое применение получили универсальные инжекторные ручные резаки для разделительной резки. Резаки отличаются от сварочных горелок наличием отдельной трубки для подачи режущего кислорода и особым устройством головки, состоящей из двух сменных мундштуков: наружного – для подогревающего пламени и внутреннего – для струи чистого кислорода (рис. 80).
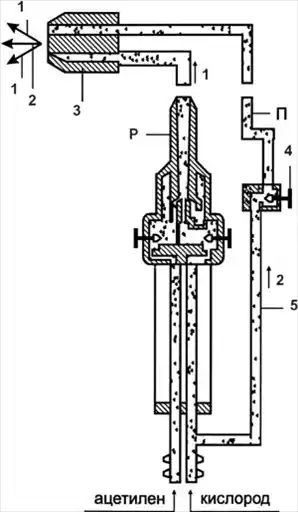
Рис. 80.
Схема газокислородного резака:
Р – режущая часть; П – подогревающая часть; 1 – ацетилен; 2 – кислород; 3 – мундштук; 4 – вентиль; 5 – шланг подачи кислорода
Ацетилен подается по шлангу к ацетиленовому ниппелю. Кислород – к кислородному ниппелю. От ниппеля кислород идет по двум направлениям: одна часть кислорода, как в обычных сварочных горелках, поступает в инжектор и затем в смесительную камеру. Здесь образуется горючая смесь кислорода с ацетиленом, засасываемым через ниппель. Горючая смесь проходит по трубке, выходит через кольцевой зазор между внутренним и наружным мундштуком и создает подогревательное пламя. Другая часть кислорода через трубки Р поступает в центральное отверстие внутреннего мундштука и образует струю режущего кислорода, сжигающую металл и выдувающую образующиеся оксиды из зоны резака.
Широкое применение получил ручной универсальный резак «Факел», являющийся улучшенной конструкцией резака «Пламя». Он имеет пять внутренних и два наружных мундштука, позволяющих резать металл толщиной до 300 мм со скоростью 80–560 мм/мин. Для работы на газах—заменителях ацетилена используются резаки типа РЗР. Они отличаются большими размерами сечений инжекторов и мундштуков. Существуют вставные сменные резаки, предназначенные для присоединения к стволам универсальных сварочных горелок: резак РГС-70 – к горелкам типа «Звезда» и ГС-3, резак РГМ-70 – к горелкам типа «Звездочка» и ГС–2. Это создает большие удобства в строительно-монтажных условиях при частых переходах от сварки к резке и наоборот.
Для машинной резки применяют стационарные шарнирные машины АСШ-2 и АСШ-70. АСШ-70 отличается более совершенным приводом и наличием пантографического устройства, позволяющего производить вырезку одновременно трех деталей. Толщина разрезаемого металла 5–100 мм. Усовершенствованные машины типа АСШ-74 производят резку листовой стали толщиной до 150 мм со скоростью 0,1–1,6 м/мин. Переносные машины представляют собой самоходные тележки, оснащенные резаком и перемещающиеся по разрезаемому металлу. Приводом служит электродвигатель, пружинный механизм или газовая турбина. Например, машина «Микрон–2» предназначена для механизированной кислородной резки листовой низкоуглеродистой стали толщиной до 100 мм со скоростью до 4 м/мин.
Техника резки.
На поверхности разрезаемого металла могут быть грязь, краска, окалина и ржавчина, поэтому она должна быть хорошо очищена. Для удаления окалины, краски и масла достаточно медленно провести пламенем горелки или резака по поверхности металла вдоль намеченной линии разреза. При этом краска и масло выгорают, а окалина отстает от металла. Затем поверхность металла зачищают металлической щеткой.
Процесс резки начинают с нагревания металла. Подогревающее пламя резака направляют на край разрезаемого металла и нагревают до температуры воспламенения его в кислороде, практически составляющей температуру плавления. Затем пускают струю режущего кислорода и перемещают резак вдоль линии разреза.
В процессе резки кислород сжигает верхние нагретые слои металла. Теплота, выделяющаяся при сгорании, нагревает нижележащие слои металла до температуры воспламенения и поддерживает непрерывность процесса резки.
При резке листового материала толщиной до 30 мм мундштук резака устанавливают вначале под углом 5° к поверхности, а затем – под углом 20–30° в сторону, обратную движению резака. Это ускоряет процесс разогрева металла и повышает производительность процесса резки.
Резку металла большой толщины выполняют следующим образом: мундштук резака вначале устанавливают перпендикулярно поверхности разрезаемого металла – так, чтобы струя подогревающего пламени, а затем и режущего кислорода, располагалась вдоль вертикальной грани разрезаемого металла. После прогрева металла до температуры воспламенения пускают струю режущего кислорода. Перемещение резака вдоль линии резания начинают после того, как в начале этой линии металл будет прорезан на всю его толщину. Чтобы не допустить отставания резки в нижних слоях металла, в конце процесса следует постепенно замедлить скорость перемещения резака и увеличивать наклон мундштука резака до 10–15° в сторону, обратную его движению.
Рекомендуется начинать процесс резки с нижней кромки. Предварительный подогрев до 300–400 °C позволяет производить резку повышенной скоростью. Скорость перемещения резака должна соответствовать скорости горения металла. Если скорость перемещения резака установлена правильно, то поток искр и шлака вылетает из разреза прямо вниз, а кромки получаются чистыми, без натеков и подплавлений. При большой скорости перемещения резака поток искр отстает от него, металл в нижней кромке не успевает сгореть и сквозное прорезание прекращается. При малой скорости сноп искр опережает резак, кромки разреза оплавляются и покрываются натеками.
Давление режущего кислорода устанавливают в зависимости от толщины разрезаемого металла и чистоты кислорода. Чем выше чистота кислорода, тем меньше его давление и расход. Ширина и чистота разреза зависят от способа резки и толщины разрезаемого металла.
Машинная резка дает более чистые кромки и меньшую ширину разреза, чем ручная резка. Чем больше толщина металла, тем больше ширина разреза. Процесс резки вызывает изменение структуры, химического состава и механических свойств металла.
При резке низкоуглеродистой стали тепловое влияние процесса на ее структуру незначительно. Наряду с участками перлита появляется неравновесная составляющая сорбита, что даже несколько улучшает механические качества металла. Механические свойства низкоуглеродистой стали при резке почти не изменяются.
В процессе резки стали, имеющей повышенное содержание углерода и легирующие примеси, кроме сорбита образуются троостит и даже мартенсит. При этом сильно повышаются твердость и хрупкость стали и ухудшается обрабатываемость кромок разреза. Возможно образование холодных трещин.
Изменение химического состава стали проявляется в образовании обезуглероженного слоя металла непосредственно на поверхности резания. Это происходит в результате выгорания углерода под воздействием струи режущего кислорода. Несколько глубже находится участок с большим содержанием углерода, чем у исходного металла. Затем, по мере удаления от разреза, содержание углерода уменьшается до исходного. Также происходит выгорание легирующих элементов стали. Стали с повышенным содержанием углерода, марганца, хрома и молибдена закаливаются, становятся более твердыми и дают трещины в зоне резания.
Нержавеющие хромистые и хромоникелевые стали, чугун, цветные металлы и их сплавы не поддаются обычной кислородной резке, так как не удовлетворяют указанным выше условиям. Для этих металлов применяют кислородно-флюсовую резку, сущность которой заключается в следующем. В зону резания с помощью специальной аппаратуры непрерывно подается порошкообразный флюс, при сгорании которого выделяется дополнительная теплота и повышается температура места разреза. Кроме того, продукты сгорания флюса реагируют с тугоплавкими оксидами и дают жидкотекучие шлаки, легко вытекающие из места разреза. В качестве флюса используется мелкогранулированный железный порошок марки ПЖ–5М.
При резке хромистых и хромоникелевых сталей во флюс добавляют 25–50 % окалины; при резке чугуна добавляют около 35 % доменного феррофосфора; при резке меди и ее сплавов применяют флюс, состоящий из смеси железного и алюминиевого порошка (15–20 %) с феррофосфором (10–15 %).
Резку производят установкой типа УРХС–5, состоящей из флюсопитателя и резака. Установка используется для ручной и машинной кислородно-флюсовой резки высоколегированных хромистых и хромоникелевых марок сталей толщиной до 200 мм при скорости резания 230–760 мм/мин. На 1 м разреза расходуется кислорода 0,20–2,75 м3, ацетилена – 0,017–0,130 м3 и флюса – 0,2–1,3 кг.
При кислородно-флюсовой резке некоторая часть теплоты подогревающего пламени уходит на нагревание флюса. Поэтому мощность пламени берется на 15–25 % выше, чем при обычной резке. Пламя должно быть нормальным или с некоторым избытком ацетилена. Расстояние от торца мундштука резака до поверхности разрезаемого металла устанавливается в пределах 15–20 мм. При малом расстоянии частицы флюса отражаются от поверхности металла и, попадая в сопло резака, вызывают хлопки и обратные удары. Кроме того, наблюдается перегрев мундштука, приводящий к нарушению процесса резки. Угол наклона мундштука резака должен быть в пределах 0–10° в сторону, обратную направлению резки. Хорошие результаты дает предварительный подогрев.
Хромистые и хромоникелевые стали требуют подогрева до 300–400 °C, а сплавы меди – до 200–350 °C. Скорость резки зависит от свойств металла и его толщины. Чугун толщиной 50 мм режут со скоростью 70–100 мм/мин. При этом на 1 м разреза расходуется 2–4 м3 кислорода, 0,16–0,25 м3 ацетилена и 3,5–6 кг флюса.
Примерно такие же данные получают при резке сплавов меди. При резке хромистых и хромоникелевых сталей расход всех материалов снижается почти в 3 раза.
Резку кислородным копьем (рис. 81) выполняют тонкостенной стальной трубкой с наружным диаметром 20–35 мм. Трубку присоединяют к рукоятке с вентилем для кислорода и по ней подают кислород к месту реза. До начала резки конец трубки нагревают газовой горелкой или электрической дугой до температуры воспламенения. Кислородное копье горящим концом с усилием прижимают к изделию (металл, бетон, железобетон) и прожигают отверстие. Образуемые шлаки давлением кислорода выносятся наружу, в зазор между копьем и стенкой прожигаемого отверстия.

Рис. 81.
Схема прожигания отверстия в бетоне кислородным копьем:
1 – держатель копья; 2 – копье; 3 – защитный экран; 4 – бетон
- 1.
- 2.
- 3.
- 4.
- 5.
- 6.
- 7.
- 8.
- 9.
- 10.
- 11.
- 12.
- 13.
- 14.
- 15.
- 16.
- 17.
- 18.
- 19.
- 20.
- 21.
- 22.
- 23.
- 24.
- 25.
- 26.
- 27.
- 28.
- 29.
- 30.
- 31.
- 32.
- 33.
- 34.
- 35.
- 36.
- 37.
- 38.
- 39.
- 40.
- 41.
- 42.
- 43.
- 44.
- 45.
- 46.
- 47.
- 48.
- 49.
- 50.
- 51.
- 52.
- 53.
- 54.
- 55.
- 56.
- 57.
- 58.
- 59.
- 60.
- 61.
- 62.
- 63.
- 64.
- 65.
- 66.
- 67.
- 68.
- 69.
- 70.
- 71.
- 72.
- 73.
- 74.
- 75.
- 76.
- 77.
- 78.
- 79.
- 80.
- 81.
- 82.
- 83.
- 84.
- 85.
- 86.
- 87.
- 88.
- 89.
- 90.
- 91.
- 92.
- 93.
- 94.
- 95.
- 96.
- 97.
- 98.
- 99.
- 100.
- 101.
- 102.
- 103.
- 104.
- 105.
- 106.
- 107.
- 108.
- 109.
- 110.
- 111.
- 112.
- 113.
- 114.
- 115.
- 116.
- 117.
- 118.
- 119.
- 120.
- 121.
- 122.
- 123.
- 124.
- 125.
- 126.
- 127.
- 128.
- 129.
- 130.
- 131.
- 132.
- 133.
- 134.
- 135.
- 136.
- 137.
- 138.
- 139.
- 140.
- 141.
- 142.
- 143.
- 144.
- 145.
- 146.
- 147.
- 148.
- 149.
- 150.
- 151.
- 152.
- 153.
- 154.
- 155.
- 156.
- 157.
- 158.
- 159.
- 160.
- 161.
- 162.
- 163.
- 164.
- 165.
- 166.
- 167.
- 168.
- 169.
- 170.
- 171.
- 172.
- 173.
- 174.
- 175.
- 176.
- 177.
- 178.
- 179.
- 180.
- 181.
- 182.
- 183.
- 184.
- 185.
- 186.
- 187.
- 188.
- 189.
- 190.
- 191.
- 192.