Сварка.
Глава 18. Технология электродуговой резки.
Резка плавящимся электродом.
Резка стальным электродом основана на выплавлении металла из зоны резания теплотой электрической дуги, возбуждаемой между электродом и разрезаемым металлом. Этот способ широко применяется для грубой разделки металла. Резку производят стальными электродами с качественным покрытием, но более тугоплавким, чем для сварки. Такое покрытие обеспечивает при резке образование небольшого козырька, закрывающего зону дуги.
Козырек предохраняет электрод от короткого замыкания на разрезаемый металл, а также способствует более сосредоточенному нагреву металла. Электроды изготовляют из проволоки марки Св–08 или Св–08 А диаметром 2,5–6 мм и длиной 250–350 мм.
Применяют покрытие, способствующее улучшению процесса резки, состоящее из марганцевой руды (98 %) и поташа (2 %) или марганцевой руды (94 %), мрамора (3 %) и каолина (3 %). Толщина покрытия – 1–1,5 мм. Ток постоянный или переменный. Напряжение холостого хода не менее 65 В. При толщине разрезаемого металла 6–25 мм и диаметре электрода 2,5 мм применяют ток 130–140 А. Скорость резки составляет 3–12 м/ч. При диаметре электрода 5 мм ток достигает 300–350 А, а скорость резки – 7–25 м/ч. Рекомендуют электроды типа ОЗР–1, позволяющие резать металлы в любом пространственном положении.
Кислородно-дуговая резка отличается от обычной дуговой тем, что на нагретый до плавления участок поверхности металла подают струю чистого кислорода. Кислород прожигает металл участка резания и выдувает образовавшиеся оксиды и расплавленный металл из полости реза. При сгорании металла выделяется дополнительная теплота, которая ускоряет процесс плавки и резки металла. Такой способ применяется для выполнения коротких разрезов в различных строительных конструкциях.
При ручной кислородно-дуговой резке резаком типа РГД резчик в правой руке держит электрододержатель, а в левой – резак. Возбудив дугу и нагрев металл до плавления, резчик нажимает на рукоятку кислородного клапана и направляет струю кислорода на разогретый металл. Затем в процессе резки дугу и резак перемещают вдоль линии реза. Электродами служат стальные стержни диаметром 4–5 мм с покрытием ЦМ–7, ОММ–5, ОЗС–3 и др. Сварочный ток в зависимости от диаметра электрода достигает 250 А. Этим способом можно разрезать металл толщиной до 50 мм. Металл толщиной 10–20 мм режут электродом диаметром 4 мм со скоростью 450–550 мм/мин. Расход кислорода составляет 100–160 л/мин. Углеродистые и низколегированные стали толщиной 50 мм режут электродом диаметром 5 мм со скоростью 200 мм/мин при расходе кислорода до 400 л/мин.
Резка неплавящимся электродом.
Применяются следующие виды дуговой резки неплавящимся электродом: разделительная, воздушно-дуговая и плазменно-дуговая.
Разделительная резка металла неплавящимся электродом производится с помощью угольного, графитового или вольфрамового электрода. Угольные и графитовые электроды диаметром 12–25 мм позволяют разрезать металл толщиной до 100 мм. Резку производят постоянным током прямой полярности. Сварочный ток в зависимости от диаметра электрода составляет 40–1000 А. Угольные электроды в процессе резки науглероживают кромки разреза и этим затрудняют последующую механическую обработку. Графитовые электроды дают более чистый разрез, дольше сохраняются и допускают большие плотности тока.
Воздушно-дуговая резка используется как для разделительной, так и для поверхностной резки. При этом способе между неплавящимся электродом и разрезаемым металлом возбуждают дугу. Теплом дуги расплавляют металл участка резания, а струей сжатого воздуха непрерывно удаляют его из полости реза. Для воздушно-дуговой резки низкоуглеродистой и нержавеющей стали толщиной до 20 мм применяют универсальный резак типа РВД–4А–66. Резак имеет сменные угольные электроды диаметром 6–12 мм. Сварочный ток достигает 400 А, а при кратковременном форсированном режиме – до 500 А. Давление воздуха составляет 0,40–0,6 МПа. Расход воздуха при давлении 0,5 МПа не превышает 20 м3/ч. Масса резака 1 кг.
Процесс резки протекает устойчиво при питании резака постоянным током обратной полярности. При постоянном токе прямой полярности и при переменном токе процесс идет неустойчиво, производительность низкая при плохом качестве поверхности резания. Производительность резки зависит от тока. При сварочном токе 200 А за 1 ч работы можно удалить до 7 кг низкоуглеродистой стали, при токе 300 А – до 10 кг, при токе 500 А – около 20 кг. С повышением тока снижается удельный расход электроэнергии с 3 кВтч/кг при токе в 300 А до 2 кВтч/кг при 500 А.
Плазменно-дуговая резка производится путем глубокого проплавления металлов сжатой дугой в зоне резания и удаления частиц расплавленного металла газовым потоком (рис. 97). Дуга возбуждается и горит между вольфрамовым электродом и разрезаемым металлом. Сварочный ток постоянный прямой полярности. Электрод находится внутри охлаждаемого медного мундштука. В канал мундштука под давлением подается плазмообразующий газ, струя которого сжимает столб дуги. Под действием дуги газ разогревается до высокой температуры, образуя плазму с температурой более 10 000 °C. Струя плазмы, имея высокую температуру и большую скорость истечения, проплавляет металл по линии реза и выдувает расплавленный металл из полости реза.
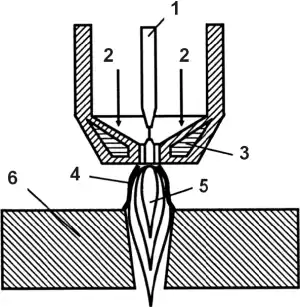
Рис. 97. Плазменная резка:
1 – вольфрамовый электрод; 2 – плазмообразующий газ; 3 – медное водоохлаждаемое сопло; 4 – электрическая дуга; 5 – струя плазмы; 6 – разрезаемый металл
Плазменно-дуговую резку применяют для резки легированных углеродистых сталей, чугуна, цветных металлов и их сплавов. Наиболее рационально и экономично ее применение при резке высоколегированных сталей, цветных металлов и их сплавов. Электроды изготовляют из лантанированного (ВЛ–15) или торированного (ВТ–15) вольфрама. Плазмообразующими газами служат чистый аргон высшего сорта, технический азот 1-го сорта, смеси аргона с техническим водородом, воздух.
Источники питания для плазменной обработки должны обладать жесткой или крутопадающей внешней характеристикой. Для получения повышенного напряжения холостого хода используют последовательное включение двух-трех генераторов на одну дугу. К специализированным источникам питания относится ИПР–120/600, используемый в установке ОПР–6, ВНР–402 – в установке АПР–401.
Большое применение получили источники питания на тиристорах. Толщина разрезаемого металла в значительной степени зависит от напряжения. Например, при рабочем напряжении 75 В максимальная толщина резки алюминия достигает 25 мм, при напряжении 250 B–300 мм. Ток составляет 150–800 А. Для ручной плазменно-дуговой резки используют плазморез марки РДМ–2–66–А, работающий на смеси аргона, водорода и азота, позволяющий резать металлы толщиной до 80 мм при максимальном токе до 450 А.
Широко применяют универсальную аппаратуру «Плазморез», состоящую из двух комплектов: КДП-1 и КДП–2. Комплект КДП–1 имеет резак РДП–1 с водяным охлаждением, предназначенный для резки алюминия толщиной до 80 мм, нержавеющей стали – до 60 мм и меди – до 40 мм. В качестве газа используются аргон, азот и водород. Комплект КДП–2 допускает резку алюминия толщиной до 50 мм, стали – до 40 мм и меди – до 20 мм. Резак РДП–2 этого комплекта имеет воздушное охлаждение и может быть использован на монтажных работах при любых температурах. Источником питания дуги для всех комплектов служат два-три последовательно соединенных однопостовых источника постоянного тока.
Для машинной резки применяют установки марок АПР–402, АПР–404, УВПР «Киев», ОПР–6 и др. Установка АПР–402 может производить резку черных и цветных металлов и их сплавов толщиной до 160 мм. Она предназначена для комплектования стационарных машин термической резки и обеспечивает раскрой листового материала, резку труб и круглого проката. Ток устанавливается в пределах 100–450 А. Напряжение холостого хода 300 В, рабочее напряжение на дуге 250 В. Плазмообразующий газ – воздух. Максимальное давление воздуха 0,4 МПа. Замена дорогостоящих газовых смесей обычным воздухом экономически выгодна, значительно упрощает конструкцию установки и повышает производительность в 3–5 раз.
Для дуговой сварки и плазменной резки легированных сталей, цветных металлов и их сплавов в строительно-монтажных условиях используют монтажный передвижной пост КПМ–1. Оборудование состоит из сварочного выпрямителя ВКС–500–1, компрессора, двух балластных реостатов типа РБ–300–1, горелки ГДС–150, резака РДП–2, баллонов с аргоном и азотом. Пост снабжен коллектором, допускающим переход от сетевых коммуникаций к кабель-шланговому пакету. Вентиляция на режиме резки – принудительная. Пост выполняет сварку металла толщиной до 2,5 мм и резку меди толщиной до 20 мм, стали – до 40 мм и алюминия – до 50 мм.
- 1.
- 2.
- 3.
- 4.
- 5.
- 6.
- 7.
- 8.
- 9.
- 10.
- 11.
- 12.
- 13.
- 14.
- 15.
- 16.
- 17.
- 18.
- 19.
- 20.
- 21.
- 22.
- 23.
- 24.
- 25.
- 26.
- 27.
- 28.
- 29.
- 30.
- 31.
- 32.
- 33.
- 34.
- 35.
- 36.
- 37.
- 38.
- 39.
- 40.
- 41.
- 42.
- 43.
- 44.
- 45.
- 46.
- 47.
- 48.
- 49.
- 50.
- 51.
- 52.
- 53.
- 54.
- 55.
- 56.
- 57.
- 58.
- 59.
- 60.
- 61.
- 62.
- 63.
- 64.
- 65.
- 66.
- 67.
- 68.
- 69.
- 70.
- 71.
- 72.
- 73.
- 74.
- 75.
- 76.
- 77.
- 78.
- 79.
- 80.
- 81.
- 82.
- 83.
- 84.
- 85.
- 86.
- 87.
- 88.
- 89.
- 90.
- 91.
- 92.
- 93.
- 94.
- 95.
- 96.
- 97.
- 98.
- 99.
- 100.
- 101.
- 102.
- 103.
- 104.
- 105.
- 106.
- 107.
- 108.
- 109.
- 110.
- 111.
- 112.
- 113.
- 114.
- 115.
- 116.
- 117.
- 118.
- 119.
- 120.
- 121.
- 122.
- 123.
- 124.
- 125.
- 126.
- 127.
- 128.
- 129.
- 130.
- 131.
- 132.
- 133.
- 134.
- 135.
- 136.
- 137.
- 138.
- 139.
- 140.
- 141.
- 142.
- 143.
- 144.
- 145.
- 146.
- 147.
- 148.
- 149.
- 150.
- 151.
- 152.
- 153.
- 154.
- 155.
- 156.
- 157.
- 158.
- 159.
- 160.
- 161.
- 162.
- 163.
- 164.
- 165.
- 166.
- 167.
- 168.
- 169.
- 170.
- 171.
- 172.
- 173.
- 174.
- 175.
- 176.
- 177.
- 178.
- 179.
- 180.
- 181.
- 182.
- 183.
- 184.
- 185.
- 186.
- 187.
- 188.
- 189.
- 190.
- 191.
- 192.