Сварка.
Глава 7. Дуга. Источники ее питания.
Требования к источникам питания дуги.
Для осуществления устойчивого дугового разряда между электродом и свариваемым изделием необходимо подвести напряжение от специального источника питания электрическим током. Такой источник должен обеспечивать легкое и надежное возбуждение дуги, устойчивое горение ее в установившемся режиме сварки, регулирование мощности (силы тока). При этом важным условием получения сварного шва высокого качества является устойчивость процесса сварки. Для этого источники питания дуги должны обеспечить возбуждение и стабильное горение дуги.
С короткого замыкания сварочной цепи (контакта между электродом и деталью) начинается возбуждение сварочной дуги. При этом происходит выделение теплоты и быстрое разогревание места контакта. Эта начальная стадия требует повышенного напряжения сварочного тока. В дальнейшем происходит некоторое уменьшение сопротивления дугового промежутка (вследствие эмиссии электронов с катода и появления объемной ионизации газов в дуге), что вызывает снижение напряжения до предела, необходимого для поддержания устойчивого горения дуги.
Очень частые короткие замыкания сварочной цепи происходят в процессе сварки при переходе капель электродного металла в сварочную ванну. Вместе с этим изменяется длина сварочной дуги. При каждом коротком замыкании напряжение падает до нулевого значения. Для последующего восстановления дуги необходимо напряжение порядка 25–30 В. Такое напряжение должно быть обеспечено за время не более 0,05 с, чтобы поддержать горение дуги в период между короткими замыканиями.
При этом следует учесть, что при коротких замыканиях сварочной цепи развиваются большие токи (токи короткого замыкания), которые могут вызвать перегрев в проводке и обмотках источника тока.
Эти условия процесса сварки определили требования, предъявляемые к источникам питания сварочной дуги. Для обеспечения устойчивого процесса сварки источники питания дуги должны удовлетворять следующим требованиям:
• напряжение холостого хода должно быть достаточным для легкого возбуждения дуги и в то же время не должно превышать норм безопасности. Максимально допустимое напряжение холостого хода установлено для источников постоянного тока 90 В; для источников переменного тока – 80 В;
• напряжение устойчивого горения дуги (рабочее напряжение) должно быстро устанавливаться и изменяться в зависимости от длины дуги. С увеличением длины дуги напряжение должно быстро возрастать, а с уменьшением – быстро падать. Время восстановления рабочего напряжения от 0 до 30 В после каждого короткого замыкания (при капельном переносе металла от электрода к свариваемой детали) должно быть менее 0,05 с;
• ток короткого замыкания не должен превышать сварочный ток более чем на 40–50 %. При этом источник тока должен выдерживать продолжительные короткие замыкания сварочной цепи. Это условие необходимо для предохранения обмоток источника тока от перегрева и повреждения;
• мощность источника тока должна быть достаточной для выполнения сварочных работ.
Типы источников питания сварочной дуги, выпускаемые промышленностью: сварочные трансформаторы, сварочные аппараты переменного тока, сварочные выпрямители.
Сварочные трансформаторы.
Трансформатором называют электромагнитный аппарат, преобразующий переменный ток одного напряжения в переменный ток другого напряжения той же частоты. Работа трансформатора основана на электромагнитном взаимодействии двух или нескольких не связанных между собой обмоток провода.
Сварочные трансформаторы являются специальными понижающими трансформаторами, имеющими требуемую внешнюю характеристику, обеспечивающими питание сварочной дуги и регулирование сварочного тока.
Как правило, сварочные трансформаторы имеют падающую характеристику. Их используют для ручной дуговой и автоматической сварки под флюсом. Трансформаторы с жесткой характеристикой применяют для электрошлаковой сварки.
Регулирование сварочного тока и создание нужной внешней характеристики в сварочных трансформаторах обеспечиваются за счет индуктивного сопротивления, путем изменения магнитных потоков рассеяния. В зависимости от способа создания в цепи дуги индуктивного сопротивления сварочные трансформаторы делят на две группы: с нормальным магнитным рассеянием и реактивной катушкой – дросселем; с увеличенным магнитным рассеянием.
В трансформаторах с нормальным магнитным рассеянием первичная и вторичная обмотки расположены на стержне магнитопровода концентрично, за счет чего магнитные потоки рассеяния сведены к минимуму. Для получения необходимой индуктивности в цепь дуги последовательно со вторичной обмоткой включают дополнительную реактивную катушку. В настоящее время применяют трансформаторы с совмещенной реактивной катушкой, располагаемой на общем магнитопроводе с обмотками трансформатора. При этом реактивная катушка имеет с ними как электромагнитную, так и электрическую связь.
Трансформаторы с нормальным магнитным рассеянием в настоящее время менее распространены. В качестве примера трансформатора с нормальным магнитным рассеянием для автоматической сварки под флюсом можно привести трансформатор ТСД–1000–4, имеющий дистанционное управление.
Трансформаторы с увеличенным магнитным рассеянием относятся к стержневому типу. В них первичная и вторичная обмотки разнесены по высоте магнитопровода и имеют только электромагнитную связь. При прохождении тока по обмоткам катушек возникают магнитные потоки, основная часть которых замыкается по сердечнику магнитопровода. Другая часть их замыкается по воздуху, создавая потоки рассеяния, наводящие в трансформаторе реактивную э.д.с. Она определяет его индуктивное сопротивление, обеспечивающее создание падающей вольт-амперной характеристики.
Сварочные трансформаторы с увеличенным магнитным рассеянием существуют трех типов: с раздвижными катушками, с подвижными магнитными шунтами, с управляемыми магнитными шунтами. В настоящее время трансформаторы с увеличенным магнитным рассеянием распространены более широко.
Трансформаторы с раздвижными катушками состоят из магнитопровода и двух обмоток, из которых первичная закреплена неподвижно, а вторичная является подвижной. Регулирование сварочного тока осуществляется изменением расстояния между ними. При удалении вторичной катушки от первичной увеличивается магнитный поток рассеяния и уменьшаются магнитная связь между обмотками и сварочный ток. При сближении катушек уменьшается индуктивное сопротивление, что приводит к увеличению сварочного тока.
По этому принципу работают сварочные трансформаторы типа ТД, ТДМ. Трансформаторы этих типов наиболее часто используют для ручной дуговой сварки.
Сварочные трансформаторы подразделяют на группы:
• по количеству одновременно подключенных постов – однопостовые, предназначенные для питания одной сварочной дуги, и многопостовые, питающие одновременно несколько сварочных дуг;
• по способу установки – стационарные, устанавливаемые неподвижно на фундаментах, и передвижные, монтируемые на тележках;
• по роду двигателей, приводящих генератор во вращение, – машины с электрическим приводом и машины с двигателем внутреннего сгорания (бензиновым или дизельным);
• по способу выполнения – однокорпусные, в которых генератор и двигатель вмонтированы в единый корпус, и раздельные, в которых генератор и двигатель установлены в единой рамке, а привод осуществляется через специальную соединительную муфту.
Однопостовые сварочные преобразователи состоят из генератора и электродвигателя или двигателя внутреннего сгорания.
Сварочные генераторы изготовляют по электромагнитным схемам, которые обеспечивают падающую внешнюю характеристику и ограничение тока короткого замыкания. Внешняя вольт-амперная характеристика I показывает зависимость между напряжением и током на клеммах сварочной цепи генератора (рис. 48). Для устойчивости горения сварочной дуги характеристика генератора I должна пересекать характеристику дуги III. Возбуждение дуги осуществляется при соприкосновении электрода и изделия. При этом напряжение изменяется от точки 1 к точке 2. При возникновении и устойчивом горении сварочной дуги ее характеристика смещается с положения II и занимает положение III, а напряжение возрастает до значения, указанного точкой 3. Эта точка соответствует режиму устойчивого горения сварочной дуги. Ток короткого замыкания не должен превышать сварочный ток более чем в 1,5 раза.
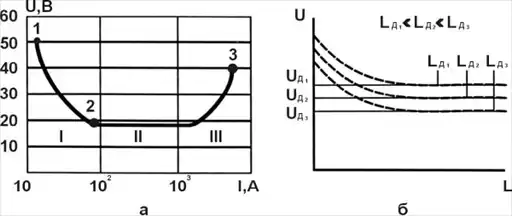
РИС. 48. Статистическая вольт-амперная характеристика дуги (а) и зависимость напряжения Uд от ее длины Lд (б)
Наибольшее распространение получили однопостовые генераторы с расщепленными полюсами и генераторы с размагничивающей последовательной обмоткой. Генераторы с расщепленными полюсами работают по принципу использования магнитного потока якоря для получения падающей внешней характеристики.
Генератор (рис. 49) имеет четыре основных и два дополнительных полюса. При этом одноименные основные полюсы расположены рядом, составляя как бы один раздвоенный полюс. Обмотки возбуждения имеют две секции: регулируемую и нерегулируемую.
Нерегулируемая обмотка расположена на всех четырех основных полюсах, а регулируемая помещена только на поперечных полюсах генератора. В цепь регулируемой обмотки возбуждения включен реостат. По нейтральной линии симметрии О—О между разноименными полюсами на коллекторе генератора расположены основные щетки, к которым подключается сварочная цепь. Дополнительная щетка служит для питания обмоток возбуждения.
Сварочный ток регулируют в два приема – грубо и точно.
Грубое регулирование производят смещением щеточной траверсы, на которой расположены все три щетки генератора. Если сдвигать щетки по направлению вращения якоря, то размагничивающее действие потока якоря увеличивается и сварочный ток уменьшается. При обратном сдвиге размагничивающее действие уменьшается и сварочный ток увеличивается. Таким образом устанавливают интервалы больших и малых токов.
Плавное точное регулирование тока производят реостатом, включенным в цепь обмотки возбуждения. Увеличивая или уменьшая реостатом ток возбуждения в обмотке поперечных полюсов, изменяют магнитный поток и тем самым изменяют напряжение генератора и сварочный ток.
В генераторах с расщепленными полюсами поздних выпусков регулирование сварочного тока производится изменением числа витков секционированных обмоток полюсов генератора и реостатом, включенным в цепь обмотки возбуждения.
Реостат устанавливается на корпусе генератора и имеет шкалу с делениями. По такой схеме работают генераторы СГ–300М–1, используемые в преобразователях ПС–300М–1.
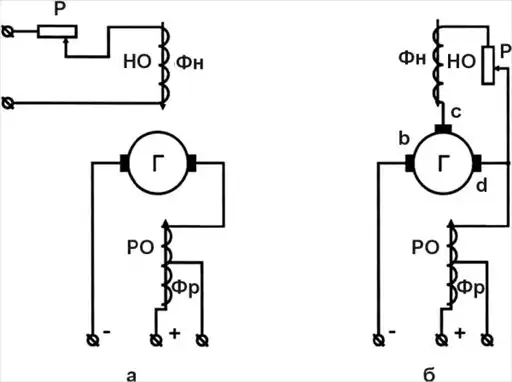
Рис. 49. Принципиальная схема сварочного генератора:
а – с независимым возбуждением и размагничивающей последовательной обмоткой; б – с самовозбуждением и размагничивающей последовательной обмоткой; Г – генератор; Р – реостат; НО – намагничивающая обмотка; РО – размагничивающая обмотка
Генератор с размагничивающим действием последовательной обмотки возбуждения, включенной в сварочную цепь, имеет две обмотки: обмотку возбуждения и размагничивающую последовательную обмотку.
Обмотка возбуждения питается либо от основной и дополнительной щеток, либо от специального источника постоянного тока (от сети переменного тока через селеновый выпрямитель).
Магнитный поток Фн, создаваемый этой обмоткой, постоянен и не зависит от нагрузки генератора. Размагничивающая обмотка включена последовательно с обмоткой якоря так, что при горении дуги сварочный ток, проходя через обмотку, создает магнитный поток Фр, направленный против потока Фн. Следовательно, э.д.с. генератора будет индуцироваться результирующим магнитным потоком Фн—Фр.
С увеличением сварочного тока магнитный поток Фр возрастает, а результирующий магнитный поток Фн—Фр уменьшается. Как следствие, уменьшается индуцируемая э.д.с. генератора. Таким образом, размагничивающее действие обмотки обеспечивает получение падающей внешней характеристики генератора.
Сварочный ток регулируют переключением витков подовательной обмотки (грубая регулировка – два диапазона) и реостатом обмотки возбуждения (плавная и точная регулировка в пределах каждого диапазона). По такой схеме выпускаются генераторы ГСО–120, ГСО–300, ГСО–500, ГС–500 и др.
Сварочный трансформатор типа ПСО–500 состоит из генератора ГСО–500 и трехфазного асинхронного электродвигателя АВ–72–4, смонтированных в едином корпусе на колесах для перемещения по строительной площадке. Трансформатор предназначен для ручной дуговой сварки, полуавтоматической шланговой и автоматической сварки под флюсом.
Грубое регулирование сварочного тока производят переключением секционированной последовательной обмотки генератора. Для этого на клеммовую доску генератора выведены один отрицательный и два положительных контакта.
Если необходим сварочный ток в пределах 120–350 А, то сварочные провода присоединяют к отрицательному и среднему положительному контактам.
При работе на токах 350–600 А сварочные провода присоединяют к отрицательному и крайнему положительному контактам. Плавно регулируют сварочный ток реостатом, включенным в цепь обмотки независимого возбуждения.
Реостат расположен на корпусе машины и имеет маховик с токоуказателем. Шкала имеет два ряда цифр, соответствующих подключаемым контактам: внутренний ряд до 350 А и наружный ряд до 600 А.
Для выполнения сварочных работ при отсутствии электроэнергии применяют подвижные сварочные агрегаты, состоящие из сварочного генератора и двигателя внутреннего сгорания.
Сварочный агрегат типа ПАС–400–VIII состоит из генератора СГП–3–VI и двигателя внутреннего сгорания ЗИЛ–120 или ЗИЛ–164. Генератор работает по схеме с размагничивающей последовательной обмоткой. Регулирование тока производят реостатом цепи основной обмотки возбуждения.
Двигатель сварочного агрегата специально переоборудован для режима длительной стационарной работы. Он имеет автоматический центробежный регулятор скорости вращения, ручное регулирование для работы при малых скоростях, автоматическое выключение зажигания при внезапном увеличении скорости.
Сварочный агрегат смонтирован на жесткой металлической раме с катками для перемещения. Наличие крыши и боковых металлических штор, защищающих от атмосферных осадков, позволяет работать на открытом воздухе.
Для сварки в защитных газах, а также для полуавтоматической и автоматической сварок применяют генераторы с жесткой или возрастающей внешней характеристикой. Такие генераторы имеют обмотки независимого возбуждения и подмагничивающую последовательную обмотку. При холостом ходе э.д.с. генератора наводится магнитным потоком, который создается обмоткой независимого возбуждения. При рабочем режиме сварочный ток, проходя через последовательную обмотку, создает магнитный поток, совпадающий по направлению с магнитным потоком обмотки независимого возбуждения. Тем самым обеспечивается жесткая или возрастающая вольт-амперная характеристика.
Трансформатор такого типа ПСГ–350 состоит из сварочного генератора постоянного тока ГСГ–350 и трехфазного асинхронного электродвигателя АВ–61–2 мощностью 14 кВт. Генератор имеет обмотку независимого возбуждения и подмагничивающую последовательную обмотку. Обмотка независимого возбуждения питается от внешней сети через селеновые выпрямители и стабилизатор, который исключает влияние колебания напряжения в сети на ток возбуждения.
Таблица 5
Технические характеристики генераторов постоянного тока
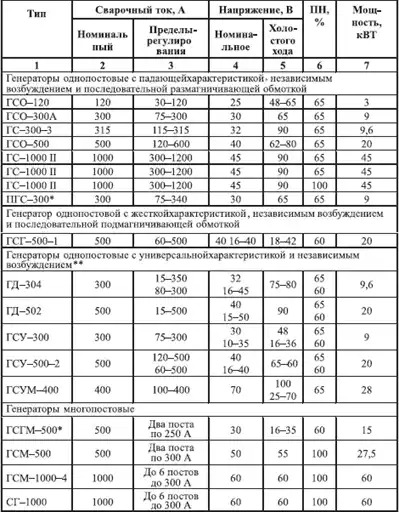
* Генератор имеет независимое возбуждение от дополнительного источника питания.
** Значения параметров в числителе при падающих, в знаменателе при жестких характеристиках.
Таблица 6
Технические характеристики сварочных преобразователей и агрегатов с электродвигателями

Таблица 7
Технические характеристики сварочных агрегатов с бензиновыми и дизельными двигателями

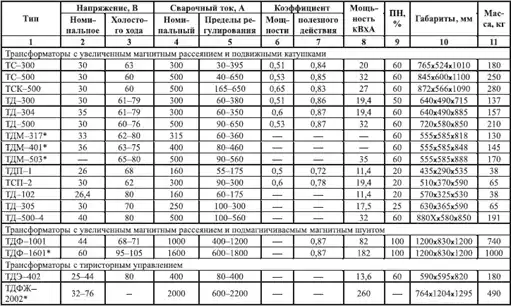
Таблица 8
Технические характеристики сварочных транформаторов
Последовательная обмотка разделена на две секции: при включении в сварочную цепь части витков генератор работает в режиме жесткой характеристики, а при использовании всех витков обмотки генератор дает возрастающую внешнюю характеристику. Генератор и двигатель размещены в общем корпусе и смонтированы на тележке.

Рис. 50. Сварочный трансформатор
При работе на строительной площадке или заводе нескольких сварочных постов, расположенных недалеко друг от друга, применяют многопостовые сварочные трансформаторы.
Внешняя характеристика многопостового генератора должна быть жесткой, т. е. независимо от количества работающих постов напряжение генератора должно быть постоянным. Для получения постоянного напряжения многопостовой генератор имеет параллельную обмотку возбуждения и последовательную обмотку, создающую магнитный поток того же направления.
Применение многопостовых сварочных трансформаторов позволяет значительно уменьшить площади под сварочное оборудование, сократить расходы на ремонт, уход и обслуживание.
Однако к.п.д. сварочного поста значительно ниже, чем при однопостовом преобразователе, вследствие больших потерь мощности в балластных реостатах. Если мощность одного генератора недостаточна для работы сварочного поста, то включают параллельно два сварочных агрегата.
При параллельном включении генераторов необходимо соблюдать следующие условия:
• генераторы должны быть одинаковыми по типу и внешним характеристикам;
• до включения необходимо отрегулировать генераторы на одинаковое напряжение холостого хода;
• после включения в работу следует с помощью регулирующих устройств установить по амперметру одинаковую нагрузку генераторов. При неодинаковой нагрузке напряжение одного генератора будет выше другого и генератор с низким напряжением, питаемый током второго генератора, будет работать как двигатель. Это приведет к размагничиванию полюсов генератора и выходу его из строя. Поэтому следует постоянно следить за показаниями амперметров и при необходимости отрегулировать равномерность нагрузок генераторов. Для уравнивания напряжения параллельно работающих генераторов с падающими внешними характеристиками применяют перекрестное питание их цепей возбуждения: обмотки возбуждения одного генератора питаются от щеток якоря другого генератора. Для этой цели генераторы имеют уравнительные контакты, которые надо при параллельной работе соединить между собой;
• при параллельном включении многопостовых генераторов типа ПСМ–1000 необходимо клеммы на щитках генераторов ГС–1000, обозначенные буквой У (уравнительный), соединить между собой уравнительным проводом. Этим проводом последовательные обмотки генераторов соединяются параллельно, и таким образом исключаются колебания в распределении нагрузки между генераторами.
Сварочные аппараты переменного тока.
Сварочные аппараты переменного тока состоят из понижающего трансформатора и специального устройства, создающего падающую внешнюю характеристику и регулирующего сварочный ток.
Они подразделяются на две группы:
• аппараты, состоящие из трансформатора с жесткой внешней характеристикой и дросселя;
• аппараты, имеющие трансформатор с падающей внешней характеристикой, создаваемой усиленными полями рассеяния в самом трансформаторе.
Сварочные аппараты с отдельным дросселем.
Сварочные аппараты с отдельным дросселем состоят из понижающего трансформатора и дросселя регулятора тока. Трансформатор имеет сердечник (магнитопровод) из отштампованных пластин, изготовленных из тонкой трансформаторной стали толщиной 0,5 мм. На сердечнике расположены первичная и вторичная обмотки. Первичная обмотка из изолированной проволоки подключается к сети переменного тока напряжением 220 или 380 В. Во вторичной обмотке, изготовленной из медной шины, индуцируется ток напряжением 60–70 В. Небольшое магнитное рассеяние и малое омическое сопротивление обмоток обеспечивают незначительное внутреннее падение напряжения и высокий к.п.д. трансформатора.
Последовательно вторичной обмотке в сварочную цепь включена обмотка (из голой медной шины) дросселя (регулятора тока). Сердечник дросселя набран из пластин тонкой трансформаторной стали и состоит из двух частей: неподвижной, на которой расположена обмотка дросселя, и подвижной, перемещаемой с помощью винтовой пары. При вращении рукоятки по часовой стрелке воздушный зазор увеличивается, а против часовой стрелки – уменьшается.
При возбуждении дуги (при коротком замыкании) большой ток, проходя через обмотку дросселя, создает мощный магнитный поток, наводящий э.д.с. дросселя, направленную против напряжения трансформатора. Вторичное напряжение, развиваемое трансформатором, полностью поглощается падением напряжения в дросселе. Напряжение в сварочной цепи почти достигает нулевого значения. При возникновении дуги сварочный ток уменьшается, вслед за ним уменьшается э.д.с. самоиндукции дросселя, направленная против напряжения трансформатора, и в сварочной цепи устанавливается рабочее напряжение, необходимое для устойчивого горения дуги, меньшее, чем напряжение холостого хода.
Изменяя зазор между неподвижным и подвижным магнитопроводом, изменяют индуктивное сопротивление дросселя и тем самым ток в сварочной цепи. При увеличении зазора магнитное сопротивление магнитопровода дросселя увеличивается, магнитный поток ослабляется, уменьшаются э.д.с. самоиндукции катушки и ее индуктивное сопротивление. Это приводит к возрастанию сварочного тока.
При уменьшении зазора сварочный ток уменьшается. По этой схеме изготовлены и эксплуатируются сварочные трансформаторы типа СТЭ. Они просты и безопасны в работе.
Сварочные аппараты со встроенным дросселем.
Сердечник трансформатора состоит из основного магнитопровода, на котором расположены первичная и вторичная обмотки собственно трансформатора, и добавочного магнитопровода с обмоткой – дросселя (регулятор тока). Добавочный магнитопровод расположен над основным и состоит из неподвижной и подвижной частей, между которыми при помощи винтового механизма устанавливается необходимый воздушный зазор.
Магнитный поток, создаваемый обмоткой дросселя, может иметь попутное или встречное направление с потоком, создаваемым вторичной обмоткой трансформатора, в зависимости от того, как включены эти обмотки. При встречном соединении магнитные потоки, возникающие при прохождении тока во вторичной обмотке трансформатора и обмотке регулятора тока, будут направлены навстречу друг другу. Регулирование сварочного тока производится изменением воздушного зазора – чем больше зазор, тем больше сварочный ток.
Сварочные аппараты с увеличенным магнитным рассеянием делятся на две группы: с подвижными обмотками и с магнитным шунтом. У обычных силовых трансформаторов первичная и вторичная обмотки максимально сближены, потоки рассеяния минимальные и поэтому внешняя характеристика жесткая. У трансформаторов сварочных аппаратов с увеличенным магнитным рассеянием первичная и вторичная обмотки разведены, потоки рассеяния большие, а внешняя характеристика падающая.
Сварочный трансформатор с подвижными обмотками имеет магнитопровод, на обоих стержнях которого расположены по две катушки, одна с первичной обмоткой, а вторая со вторичной. Катушки первичной обмотки закреплены неподвижно в нижней части сердечника, катушки вторичной обмотки перемещаются по стержням с помощью винтовой пары.
Сварочный ток регулируют изменением расстояния между первичными и вторичными обмотками. При увеличении этого расстояния магнитный поток рассеяния возрастает, а сварочный ток уменьшается. По этому принципу изготовлены сварочные аппараты типа ТС, ТСК, ТД с алюминиевыми обмотками. Сварочные аппараты типа ТСК имеют конденсаторы, которые включены параллельно первичным обмоткам. Они способствуют повышению коэффициента мощности.
Трансформатор типа ТД имеет два диапазона сварочных токов: большие токи – при параллельных соединениях катушек первичной и вторичной обмоток, и малые токи – при последовательных соединениях обмоток. При этом небольшая часть первичной обмотки отключается и этим повышают напряжение холостого хода, что обеспечивает устойчивое зажигание и горение дуги при малых токах. Переключение обмоток производится одновременно пакетным переключателем. В каждом диапазоне сварочный ток плавно регулируют, изменяя расстояние между катушками первичной и вторичной обмоток. Для сварочных работ в монтажных условиях выпускаются облегченные переносные сварочные аппараты с подвижными катушками обмоток ТД–102 и ТД–306.
Трансформатор ТД–102 номинальной мощностью 11,4 кВ×А имеет пределы регулирования сварочного тока 55–175 А. С помощью барабанного переключателя производят ступенчатое регулирование сварочного тока (два диапазона). Плавное регулирование в пределах каждого диапазона обеспечивается перемещением первичной обмотки с помощью ходового винта и рукоятки регулятора тока. При вращении рукоятки по часовой стрелке катушки обмоток сближаются и сварочный ток увеличивается. Масса аппарата ТД–102–38 кг.
Аппарат ТД–306 имеет номинальную мощность 19,4 кВ×А, пределы регулирования сварочного тока 90–300 А и массу 71 кг.
В условиях строительно-монтажной площадки особенно удобны трансформаторы ТД–304, имеющие устройство для дистанционного регулирования сварочного тока.
Для автоматической дуговой сварки под флюсом используются трансформаторы с управляемым магнитом шунтом. Принцип их действия основан на создании повышенных магнитных полей рассеяния при изменении магнитного насыщения управляемого шунта. Шунт имеет обмотку управления, которую подключают к источнику постоянного напряжения.
Сварочные трансформаторы с управляемым шунтом типа ТДФ состоят из трансформатора, регулятора тока и блока защитной и вспомогательной аппаратуры. Трансформатор имеет магнитопровод стержневого типа, первичная обмотка – две секции, расположена на стержнях в нижней части магнитопровода. Вторичная обмотка многосекционная. Основные ее части расположены на стержнях в верхней части магнитопровода, а дополнительные секции, с меньшим числом витков, размещены совместно с первичной обмоткой на стержнях в нижней части магнитопровода.
Такое расположение вторичной обмотки обеспечивает хорошее качество при переключении ступеней сварочного тока и получение крутопадающей внешней характеристики. Переход от ступени малых токов на ступень больших токов выполняется пакетным выключателем. Магнитный шунт с четырьмя обмотками управления расположен в центре между первичной и вторичной обмотками.
Трехфазные сварочные аппараты применяют при сварке трехфазной дугой спаренными электродами. Процесс сварки осуществляется сварочными дугами, которые возбуждаются между каждым электродом и свариваемой деталью и между электродами.
Сварочный аппарат состоит из трехфазного трансформатора, регулятора сварочного тока и магнитного контактора. Первичная обмотка включается в силовую сеть напряжением 220 В с соединение обмоток в «треугольник») или 380 В (соединение обмоток в «звезду»). Вторичная обмотка имеет по две катушки на каждом стержне и выполнена из голой медной шины.
Регулятор сварочного тока состоит из двух магнитопроводов с изменяющимися воздушными зазорами и трех обмоток. Две обмотки расположены на одном магнитопроводе и подключены к спаренным в едином электрододержателе электродам, изолированным друг от друга.
Третья обмотка расположена на втором магнитопроводе и подключена к свариваемой детали. Регулятор вмонтирован в общий корпус и снабжен двумя рукоятками, с помощью которых производится регулирование сварочного тока (изменением воздушных зазоров в магнитопроводах). Одной рукояткой регулируют ток одновременно в обеих фазах, подключенных к электродам, а второй рукояткой – в фазе свариваемого изделия. Магнитный контактор служит для включения и размыкания цепи спаренных электродов. В начальный момент при возбуждении дуги сварочная цепь замыкается через свариваемую деталь и один из электродов. Ток проходит по обмотке регулятора и обмотке контактора. Контактор включает обмотку регулятора. Возникает вторая дуга. При отводе электродов от детали ток в обмотках прекращается и контактор гасит дугу между электродами. Для получения токов высокой частоты и высокого напряжения применяют осцилляторы параллельного и последовательного включений.
Осциллятор включают непосредственно в питающую сеть напряжением 220 В. Он состоит из повышающего трансформатора и колебательного контура. Трансформатор повышает напряжение с 220 до 6000 В. Колебательный контур, состоящий из высокочастотного трансформатора (ВЧТ), конденсатора и разрядника, вырабатывает высокочастотный ток.
Контур связан со сварочной цепью индуктивно через трансформатор ВЧТ, выводы вторичной обмотки которой присоединяют один к клемме «земля» выводной панели, а другой ко второй клемме через конденсатор и предохранитель.
Осцилляторы последовательного включения (М–3, ОС–1) применяют в установках для дуговой сварки в защитных газах. Они обеспечивают более надежную защиту генератора (или силового выпрямительного блока) от пробоя высокочастотным напряжением осциллятора. При применении осциллятора дуга загорается даже без прикосновения электрода к изделию (при зазоре 1–2 мм), что объясняется предварительной ионизацией воздушного промежутка между электродом и свариваемой деталью.
Сварочные выпрямители.
Сварочные выпрямители представляют собой устройство, предназначенное для преобразования переменного тока в постоянный (выпрямленный).
Оно состоит из следующих основных узлов: силового трансформатора для понижения напряжения сети до необходимого напряжения холостого хода источника, блока полупроводниковых элементов для выпрямления переменного тока, стабилизирующего дросселя для уменьшения пульсаций выпрямленного тока.
Выпрямительный блок представляет собой набор полупроводниковых элементов, включенных по определенной схеме. Особенность полупроводниковых элементов заключается в том, что они проводят ток только в одном направлении, в результате чего сила тока получается постоянной (выпрямленной).
Такие элементы обладают вентильным эффектом, иначе говоря, пропускают ток в одном направлении. За это их называют полупроводниковыми вентилями. Они делятся на неуправляемые – диоды и управляемые – тиристоры. Разработаны и выпускаются сварочные выпрямители для ручной или механизированной дуговой сварки под флюсом, сварки в защитной среде и др. Они получили широкое применение благодаря их технологическим преимуществам: высокий к.п.д. и относительно небольшие потери холостого хода, высокие динамические свойства, отсутствие вращающихся частей и бесшумность в работе, равномерность нагрузки фаз, небольшая масса, возможность замены медных проводов алюминиевыми.
Но следует иметь в виду, что для выпрямителей представляют большую опасность продолжительные короткие замыкания, так как могут вывести из строя диоды. Кроме того, они чувствительны к колебаниям напряжения в сети.
Сварочные выпрямители (рис. 51) состоят из двух блоков: понижающего трехфазного трансформатора с устройствами для регулирования напряжения или тока и выпрямительного блока.
Кроме того, выпрямитель имеет пускорегулирующее и защитное устройства, обеспечивающие нормальную эксплуатацию. Выпрямление тока осуществляется по трехфазной мостовой схеме, состоящей из шести плеч. В каждом плече моста установлены вентили, выпрямляющие оба полупериода переменного тока в трех фазах. В каждый момент времени ток проходит через два вентиля, и, таким образом, в течение одного периода происходит шесть пульсаций выпрямленного тока, что соответствует частоте пульсации 300 Гц.
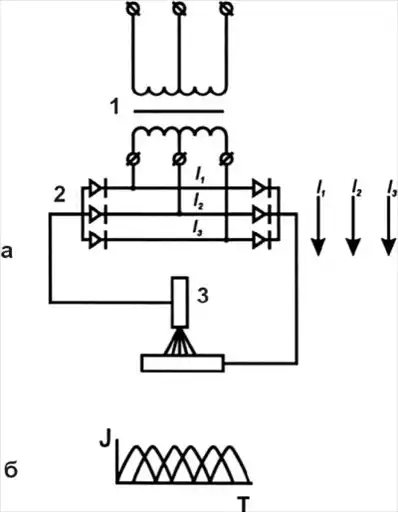
Рис. 51.
Схема трехфазного выпрямителя:
а – схема включения; б – выпрямленный ток внешней цепи; 1– понижающий трансформатор; 2 – блок селеновых или кремниевых выпрямителей; 3 – сварочная дуга
Сварочные выпрямители подразделяются на однопостовые с падающими, жесткими, пологопадающими и универсальными характеристиками и многопостовые с жесткими характеристиками. Падающая характеристика в выпрямителе создается включением в сварочную цепь реактивной катушки или применением трансформатора с усиленным магнитным рассеянием.
У многопостовых сварочных выпрямителей для создания падающей внешней характеристики и регулирования сварочного тока в сварочную цепь каждого поста включают балластный реостат.
Выпрямители типа ВД, предназначенные для ручной и механизированной сварки и наплавки, имеют крутопадающую внешнюю характеристику. Регулирование варочного тока производят ступенчато (два диапазона) и плавно (в пределах каждого диапазона). Переключатель диапазонов сварочного тока расположен на лицевой панели выпрямителя и производит одновременное переключение первичной и вторичной обмоток со «звезды» (диапазон малых токов) на «треугольник» (диапазон больших токов). Переключение производят только после отключения выпрямителя от силовой сети.
При переключении пределы изменения тока увеличиваются примерно в три раза. Плавное регулирование тока в пределах каждого диапазона производится изменением расстояния между катушками первичной и вторичной обмоток. Катушки вторичной обмотки закреплены неподвижно у верхнего ярма, а катушки первичной обмотки с помощью ходового винта перемещаются по стержню сердечника трансформатора. Вращая рукоятку ходового винта по часовой стрелке, сближают катушки обмоток, уменьшают индуктивность рассеяния обмоток и, как следствие, увеличивают сварочный ток.
Сварочные выпрямители с жестокими и пологопадающими внешними характеристиками применяются при сварке плавящимся электродом в углекислом газе, под флюсом, порошковой проволокой. Они различны как конструктивно, так и по электрической схеме. Например, выпрямитель типа ВС состоит из силового трехфазного понижающего трансформатора и выпрямительного блока из селеновых вентилей. В сварочную цепь после выпрямительного блока включен дроссель, позволяющий регулировать нарастание тока короткого замыкания и снижающий потери металла на разбрызгивание. Выпрямитель имеет два переключателя числа витков первичной обмотки трансформатора, которыми путем изменения коэффициента трансформации регулируется выходное напряжение. Один переключатель, для ступенчатого регулирования, имеет три положения, второй, для плавного регулирования, – восемь положений. Таким образом, выпрямитель имеет 24 значения сварочного тока. Регулирование сварочного тока можно производить только при холостом ходе, что является серьезным недостатком выпрямителя. В промышленности и строительстве они применяются, но с производства сняты.
Выпрямители типа ВДГ состоят из трансформатора с нормальным магнитным рассеянием и трехфазного дросселя насыщения. Рабочие обмотки дросселя включены в плечи выпрямительного блока. Регулирование выходного напряжения ступенчато-плавное. Ступенчатым регулированием можно задать три диапазона, получаемые изменением коэффициента трансформации силового трансформатора изменением числа витков первичной обмотки.
Плавное регулирование в пределах каждого диапазона осуществляется дросселем насыщения. Выпрямитель имеет дистанционное управление. Многопостовые сварочные выпрямители типа ВДМ выпускают серийно на номинальные токи 1000, 1600, 3000 А. Выпрямители имеют жесткую внешнюю характеристику и состоят из силового трехфазного понижающего трансформатора, выпрямительного блока из кремниевых вентилей с вентилятором, пускорегулирующей и защитной аппаратуры.
Получение падающей внешней характеристики и регулирование сварочного тока каждого поста производятся подключением балластных реостатов типа РБ–301.
Сварочные выпрямители типов ВСУ и ВДУ являются универсальными источниками питания дуги. Они предназначены для питания дуги при автоматической и полуавтоматической сварках под флюсом, в защитных газах, порошковой проволокой, а также при ручной сварке. Выпрямители ВСУ кроме блока трехфазного понижающего трансформатора и выпрямительного блока имеют дроссель насыщения с четырьмя обмотками. Переключением этих обмоток можно получать жесткую, пологопадающую и крутопадающую внешние характеристики.
Таблица 9
Технические характеристики однопостовых сварочных выпрямителей с падающими характеристиками

Таблица 10
Технические характеристики сварочных преобразователей и агрегатов с электродвигателями

Выпрямители ВДУ основаны на использовании в выпрямляющих силовых обмотках управляемых вентилей – тиристоров. Схема управления тиристорами позволяет получать необходимый для сварки вид внешней характеристики, обеспечивает широкий диапазон регулирования сварочного тока и стабилизацию режима сварки при колебаниях напряжения питающей сети.
Обслуживание сварочного оборудования.
Для обеспечения бесперебойной и длительной работы сварочного оборудования, своевременного устранения мелких неисправностей при его эксплуатации надо проводить контрольно-профилактические работы, которые подразделяются на: 1) ежедневные; 2) ежемесячные; 3) полугодовые; 4) годовые.
Контрольно-профилактические работы должны производиться периодически.
Так, при ежедневном обслуживании необходимо:
1. Перед началом работы осмотреть сварочное оборудование для выявления случайных повреждений отдельных наружных частей.
2. Проверить заземление источника питания.
3. Проверить надежность подключения сварочных проводов к зажимам источника питания и свариваемому изделию.
4. После пуска проверить направление вращения вентилятора, иначе говоря, правильность направления потока охлаждающего воздуха.
Ежемесячно нужно:
1. Очистить сварочное оборудование от пыли и грязи, продувая источник питания сжатым воздухом, а в доступных местах протирая ветошью.
2. Проверить состояние электрических проводов, механических контактов и паек и в случае необходимости обеспечить надежный электрический контакт.
3. Проверить надежность всех винтовых соединений.
4. Проверить затяжку крепления силовых катушек.
5. Очистить пускатель от пыли и загрязнений, проверить состояние контактов. Если они обгорели или на их поверхности образовались капли металла, то поверхность контактов необходимо зачистить.
Один раз в три месяца нужно:
1. Проверить сопротивление изоляции токоведущих частей.
2. Проверить состояние блока управления, фильтра защиты от радиопомехи защитных цепей наружным способом, установить отсутствие механических повреждений конденсаторов.
3. В сварочных преобразователях нужно проверить состояние коллектора, в случае обнаружения на коллекторе следов нагара его следует прошлифовать мелкозернистой шлифовальной бумагой.
Один раз в полгода нужно:
1. Очистить контакты и изоляционные части переключателя диапазонов тока от пыли и налета металлических частиц.
2. Смазать тугоплавкой смазкой все трущиеся части.
3. В сварочных преобразователях проверить состояние и наличие смазки в камерах подшипников и при необходимости заменить ее.
Один раз в год нужно:
1. Разобрать электродвигатель вентилятора и произвести его внутреннюю очистку, перед сменой смазки подшипники необходимо промыть бензином.
2. Произвести плановый текущий осмотр для выявления необходимости планового ремонта.
Сварочные посты располагаются в специальных кабинах площадью не менее 2–2,5 м2 каждая. Кабину отгораживают перегородками, а вход закрывают занавесками, пропитанными огнестойким составом. При сварке громоздких деталей и крупно-габаритных сварных конструкций сварочные посты развертывают открыто в цехе, на строительной площадке, на магистральной трассе. При этом рабочее место по возможности огораживают защитными щитами или ширмами.
Основное оборудование сварочного поста (рис. 52) состоит из источника питания дуги, сварочных проводов, электрододержателя и приспособлений для закрепления свариваемых деталей. При размещении поста в кабине устанавливают металлический стол с массивной чугунной или стальной крышкой площадью в 1 м2, на которой производят сварочные работы, и винтовой стул с откидной спинкой. Кабина должна иметь местную вытяжную вентиляцию и заземляющий провод.
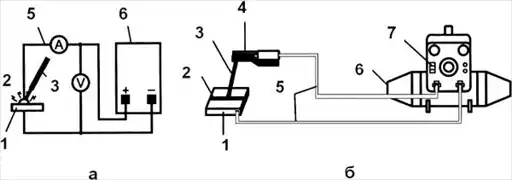
Рис. 52.
Компоновка сварочного поста и схема питания дуги (на постоянном токе):
а – электрическая схема; б – общая компоновка поста для сварки; 1 – изделие; 2 – сварочная дуга; 3 – электрод; 4 – электрододержатель; 5 – сварочные провода; 6 – источник питания; 7 – щит с приборами контроля и регулирования параметров сварки
Инструмент сварщика.
1. Электрододержатель (рис. 53) – служит для зажима электрода и подвода к нему сварочного тока. Он должен прочно удерживать электрод, обеспечивать удобное и прочное закрепление сварочного кабеля, а также быстрое удаление огарков и закладку нового электрода. Электрододержатели изготовляют трех типов: для тока 125 А и провода сечением 25 мм2; для тока 315 А и провода сечением 50 мм2; для тока 500 А и провода сечением 70 мм2. Они должны выдерживать 8000 зажимов электродов, затрачивая на каждую замену электрода не более 4 с. Электрододержатели для тока 500 А должны иметь щиток для защиты руки сварщика от воздействия электрической дуги.
2. Щитки, маски или шлемы служат для защиты глаз и лица сварщика от воздействия излучений сварочной дуги и брызг металла. В них имеется смотровое отверстие, в которое вставляют специальное стекло-светофильтр, задерживающий инфракрасные и ультрафиолетовые лучи и снижающий яркость световых лучей дуги. Снаружи светофильтр защищен от брызг металла простым прозрачным съемным стеклом.
3. Металлические щетки (ручные и с электроприводом) для зачистки (разделки) швов и очистки сваренных швов от шлака.
4. Молоток, зубило, крепежный инструмент.
5. Набор шаблонов для промера размеров швов.
6. Стальные клейма для клеймения сваренных швов.
Для защиты тела от ожогов сварщик пользуется брезентовым костюмом, брезентовыми рукавицами и кожаной или валяной обувью. Брюки должны быть гладкими, без отворотов, с напуском поверх ботинок или валенок. Рукавицы должны надеваться с напуском на рукава и завязываться тесьмой. Прямая одежда и отсутствие открытых частей тела исключают возможность попадания брызг металла на тело и в складки спецодежды.
При сварке внутри резервуаров, баков, цистерн необходимо пользоваться резиновыми сапогами и резиновым шлемом. При сварке металлических конструкций, если сварщик работает лежа, сидя или стоя на элементах свариваемой конструкции, кроме резиновых сапог (или галош) и шлема необходимы резиновые коврики, а также наколенники, подлокотники, подшитые войлоком. Кроме спецодежды к средствам индивидуальной защиты сварщика относятся: пояс предохранительный с лямками (при работе на высоте), перчатки резиновые диэлектрические, галоши резиновые диэлектрические, коврики резиновые диэлектрические.
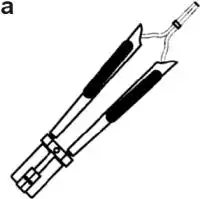

Рис. 53. Электрододержатели для ручной дуговой сварки:
а – пружинный; б – пластинчатый; в – винтовой
Таблица 11
Периодичность ремонтов и осмотров сварочного оборудования

Источники питания дуги размещают непосредственно на каждом месте или группируют в машинном отделении сварочного цеха. В последнем случае в цехе на определенном расстоянии друг от друга располагают постоянные щитки с клеммами для подключения сварочных проводов. К щиткам ток подводится от источника питания постоянной проводкой. При наличии нескольких сварочных постов следует применять многопостовые сварочные агрегаты. Сварочные многопостовые преобразователи типа ПСМ=1000 – устанавливают на фундаменте. Допускается установка на временном фундаменте в виде жестко связанной деревянной рамы из брусьев (или бревен), к которой болтами крепится корпус сварочного преобразователя.
При наличии на строительно-монтажной площадке электросиловой сети для выполнения сварочных работ применяют передвижные сварочные преобразователи постоянного тока, выпрямители или аппараты переменного тока – в зависимости от вида работ.
Ответственные сварочные работы, выполняемые особыми электродами, как правило, требуют постоянного тока. В этих случаях применяют сварочные преобразователи или выпрямители. Однако они требуют более трудоемкого ухода и обслуживания, чем аппараты переменного тока.
При отсутствии электросиловой сети применяют сварочные агрегаты с двигателем внутреннего сгорания типов АСБ, АСД, ПАС, СДУ.
В процессе эксплуатации источники сварочного тока требуют ухода и обслуживания.
Перед включением источника тока необходимо выполнить следующие работы:
• очистить его от пыли и грязи;
• осмотреть;
• при наличии мелких дефектов устранить их.
У сварочных преобразователей особое внимание следует обратить на подшипники, коллектор и щеточный механизм генератора. Щетки должны плотно прилегать к чистой поверхности коллектора.
У аппаратов переменного тока следует проверить состояние контактов, изоляции и крепежных деталей сердечника и кожуха. Необходимо чаще смазывать регулировочный механизм.
У сварочных выпрямителей особого внимания требует система охлаждения (вентилятор, жалюзи, реле). Следует проверить подтяжку крепежных деталей, наличие и надежность крепления заземляющего провода.
Сварочные провода выбирают в зависимости от наибольшего допустимого значения сварочного тока. Рекомендуются следующие нормы:

Эти нормы установлены при длине проводов не более 30 м. При работах на строительных площадках длина сварочных проводов может достигать 150 м. При этом падение напряжения достигает значительных размеров. Если длина провода значительная, необходимо проверить падение напряжения и соответственно скорректировать сечение провода.
Осмотр сварочного преобразователя.
Некоторые узлы источников сварочного тока требуют особого внимания. В сварочных преобразователях постоянного тока особого ухода требуют коллектор, щеточный механизм и подшипники. Коллектор должен быть чистым, без следов нагара. Слюдяные прокладки не должны выступать между пластинами. Перед пуском в ход коллектор необходимо протирать полотняной тряпкой, смоченной в бензине.
При обнаружении нагара прежде всего следует выяснить и устранить причину нагара, а затем прошлифовать коллектор на ходу при поднятых щетках равномерно по всей рабочей поверхности. Для шлифования применяют мелкозернистую прессованную пемзу или мелкую стеклянную бумагу, натянутую на деревянную колодку.
Выступающие слюдяные прокладки необходимо осторожно выбрать специальной пилкой на глубину 1 мм, а затем зачистить поверхность коллектора от заусенцев и прошлифовать коллектор. После шлифования надо аккуратно протереть коллектор, не допуская попадания пыли в машину.
Щеточный механизм. Изношенные или поврежденные щетки подлежат замене. При этом новую щетку до эксплуатации необходимо притереть к коллектору. Для этого щетку устанавливают на место и под нее на коллектор вводят полоску стеклянной бумаги (стеклом к щетке) в направлении вращения коллектора. Притирку производят при нормальном нажатии пружины щеткодержателя до полного прилегания рабочей поверхности щетки к коллектору. Образующуюся пыль удаляют продувкой воздухом, а для окончательной прошлифовки щеток генератор включают на холостом режиме.
Подшипники генератора и электродвигателя требуют тщательной промывки и смазки не реже двух раз в год. Ежедневно в процессе эксплуатации нужно внимательно следить за состоянием смазки и при необходимости производить замену или долив. Нарушение работы подшипника обнаруживается по нагреву и ненормальному шуму.
Осмотр аппарата переменного тока.
Аппараты переменного тока требуют регулярной проверки состояния контактов сварочной и заземляющей цепей, изоляции, подтяжки крепежных деталей сердечника и кожуха. Особенно опасны нарушения изоляции проводов и неаккуратное подключение сварочного кабеля. Необходимо чаще смазывать регулировочный механизм. При перемещении аппарата необходимо пользоваться ручками или подъемными кольцами кожуха трансформатора.
Осмотр сварочного выпрямителя.
Сварочные выпрямители требуют особого внимания к системе охлаждения, состоящей из вентилятора, жалюзи и реле. Неисправности системы могут привести к перегреву полупроводниковых элементов и выходу из строя выпрямителя.
Следует постоянно проверять состояние и надежность всех контактов в сварочной и заземляющей цепях, подтяжку всех крепежных деталей. Через каждые 1–3 месяца (в зависимости от условий работы) необходимо очищать выпрямитель от грязи и пыли протиркой чистой ветошью и продувкой сухим сжатым воздухом. Все трущиеся части механизмов выпрямителя необходимо смазывать два раза в год.
Важно также в процессе эксплуатации не допускать перегрузки выпрямителя. При работе на открытом воздухе следует принять меры защиты сварочного оборудования от атмосферных осадков.
- 1.
- 2.
- 3.
- 4.
- 5.
- 6.
- 7.
- 8.
- 9.
- 10.
- 11.
- 12.
- 13.
- 14.
- 15.
- 16.
- 17.
- 18.
- 19.
- 20.
- 21.
- 22.
- 23.
- 24.
- 25.
- 26.
- 27.
- 28.
- 29.
- 30.
- 31.
- 32.
- 33.
- 34.
- 35.
- 36.
- 37.
- 38.
- 39.
- 40.
- 41.
- 42.
- 43.
- 44.
- 45.
- 46.
- 47.
- 48.
- 49.
- 50.
- 51.
- 52.
- 53.
- 54.
- 55.
- 56.
- 57.
- 58.
- 59.
- 60.
- 61.
- 62.
- 63.
- 64.
- 65.
- 66.
- 67.
- 68.
- 69.
- 70.
- 71.
- 72.
- 73.
- 74.
- 75.
- 76.
- 77.
- 78.
- 79.
- 80.
- 81.
- 82.
- 83.
- 84.
- 85.
- 86.
- 87.
- 88.
- 89.
- 90.
- 91.
- 92.
- 93.
- 94.
- 95.
- 96.
- 97.
- 98.
- 99.
- 100.
- 101.
- 102.
- 103.
- 104.
- 105.
- 106.
- 107.
- 108.
- 109.
- 110.
- 111.
- 112.
- 113.
- 114.
- 115.
- 116.
- 117.
- 118.
- 119.
- 120.
- 121.
- 122.
- 123.
- 124.
- 125.
- 126.
- 127.
- 128.
- 129.
- 130.
- 131.
- 132.
- 133.
- 134.
- 135.
- 136.
- 137.
- 138.
- 139.
- 140.
- 141.
- 142.
- 143.
- 144.
- 145.
- 146.
- 147.
- 148.
- 149.
- 150.
- 151.
- 152.
- 153.
- 154.
- 155.
- 156.
- 157.
- 158.
- 159.
- 160.
- 161.
- 162.
- 163.
- 164.
- 165.
- 166.
- 167.
- 168.
- 169.
- 170.
- 171.
- 172.
- 173.
- 174.
- 175.
- 176.
- 177.
- 178.
- 179.
- 180.
- 181.
- 182.
- 183.
- 184.
- 185.
- 186.
- 187.
- 188.
- 189.
- 190.
- 191.
- 192.